
销钉挤出机螺杆螺纹升角影响挤出效率吗,如何提升挤出产量?
螺纹升角对销钉挤出机螺杆的挤出效率影响确实大,但它不是孤立的参数——升角只有和螺槽深度、销钉布局、物料特性匹配到位,才能真正把效率提上去;单方面调大或调小升角,多数情况下反而会帮倒忙。
很多做橡塑混炼、电线电缆料、母粒生产的师傅都有类似困惑:同一台销钉挤出机,换了根螺杆,产量差出一截,塑化质量也不一样。拆开一看,区别往往就在螺纹升角和销钉排布的配合上。这篇文章就掰开揉碎,讲清楚升角到底怎么起作用、怎么选、怎么调。
螺纹升角到底是什么,先把这个概念掰明白
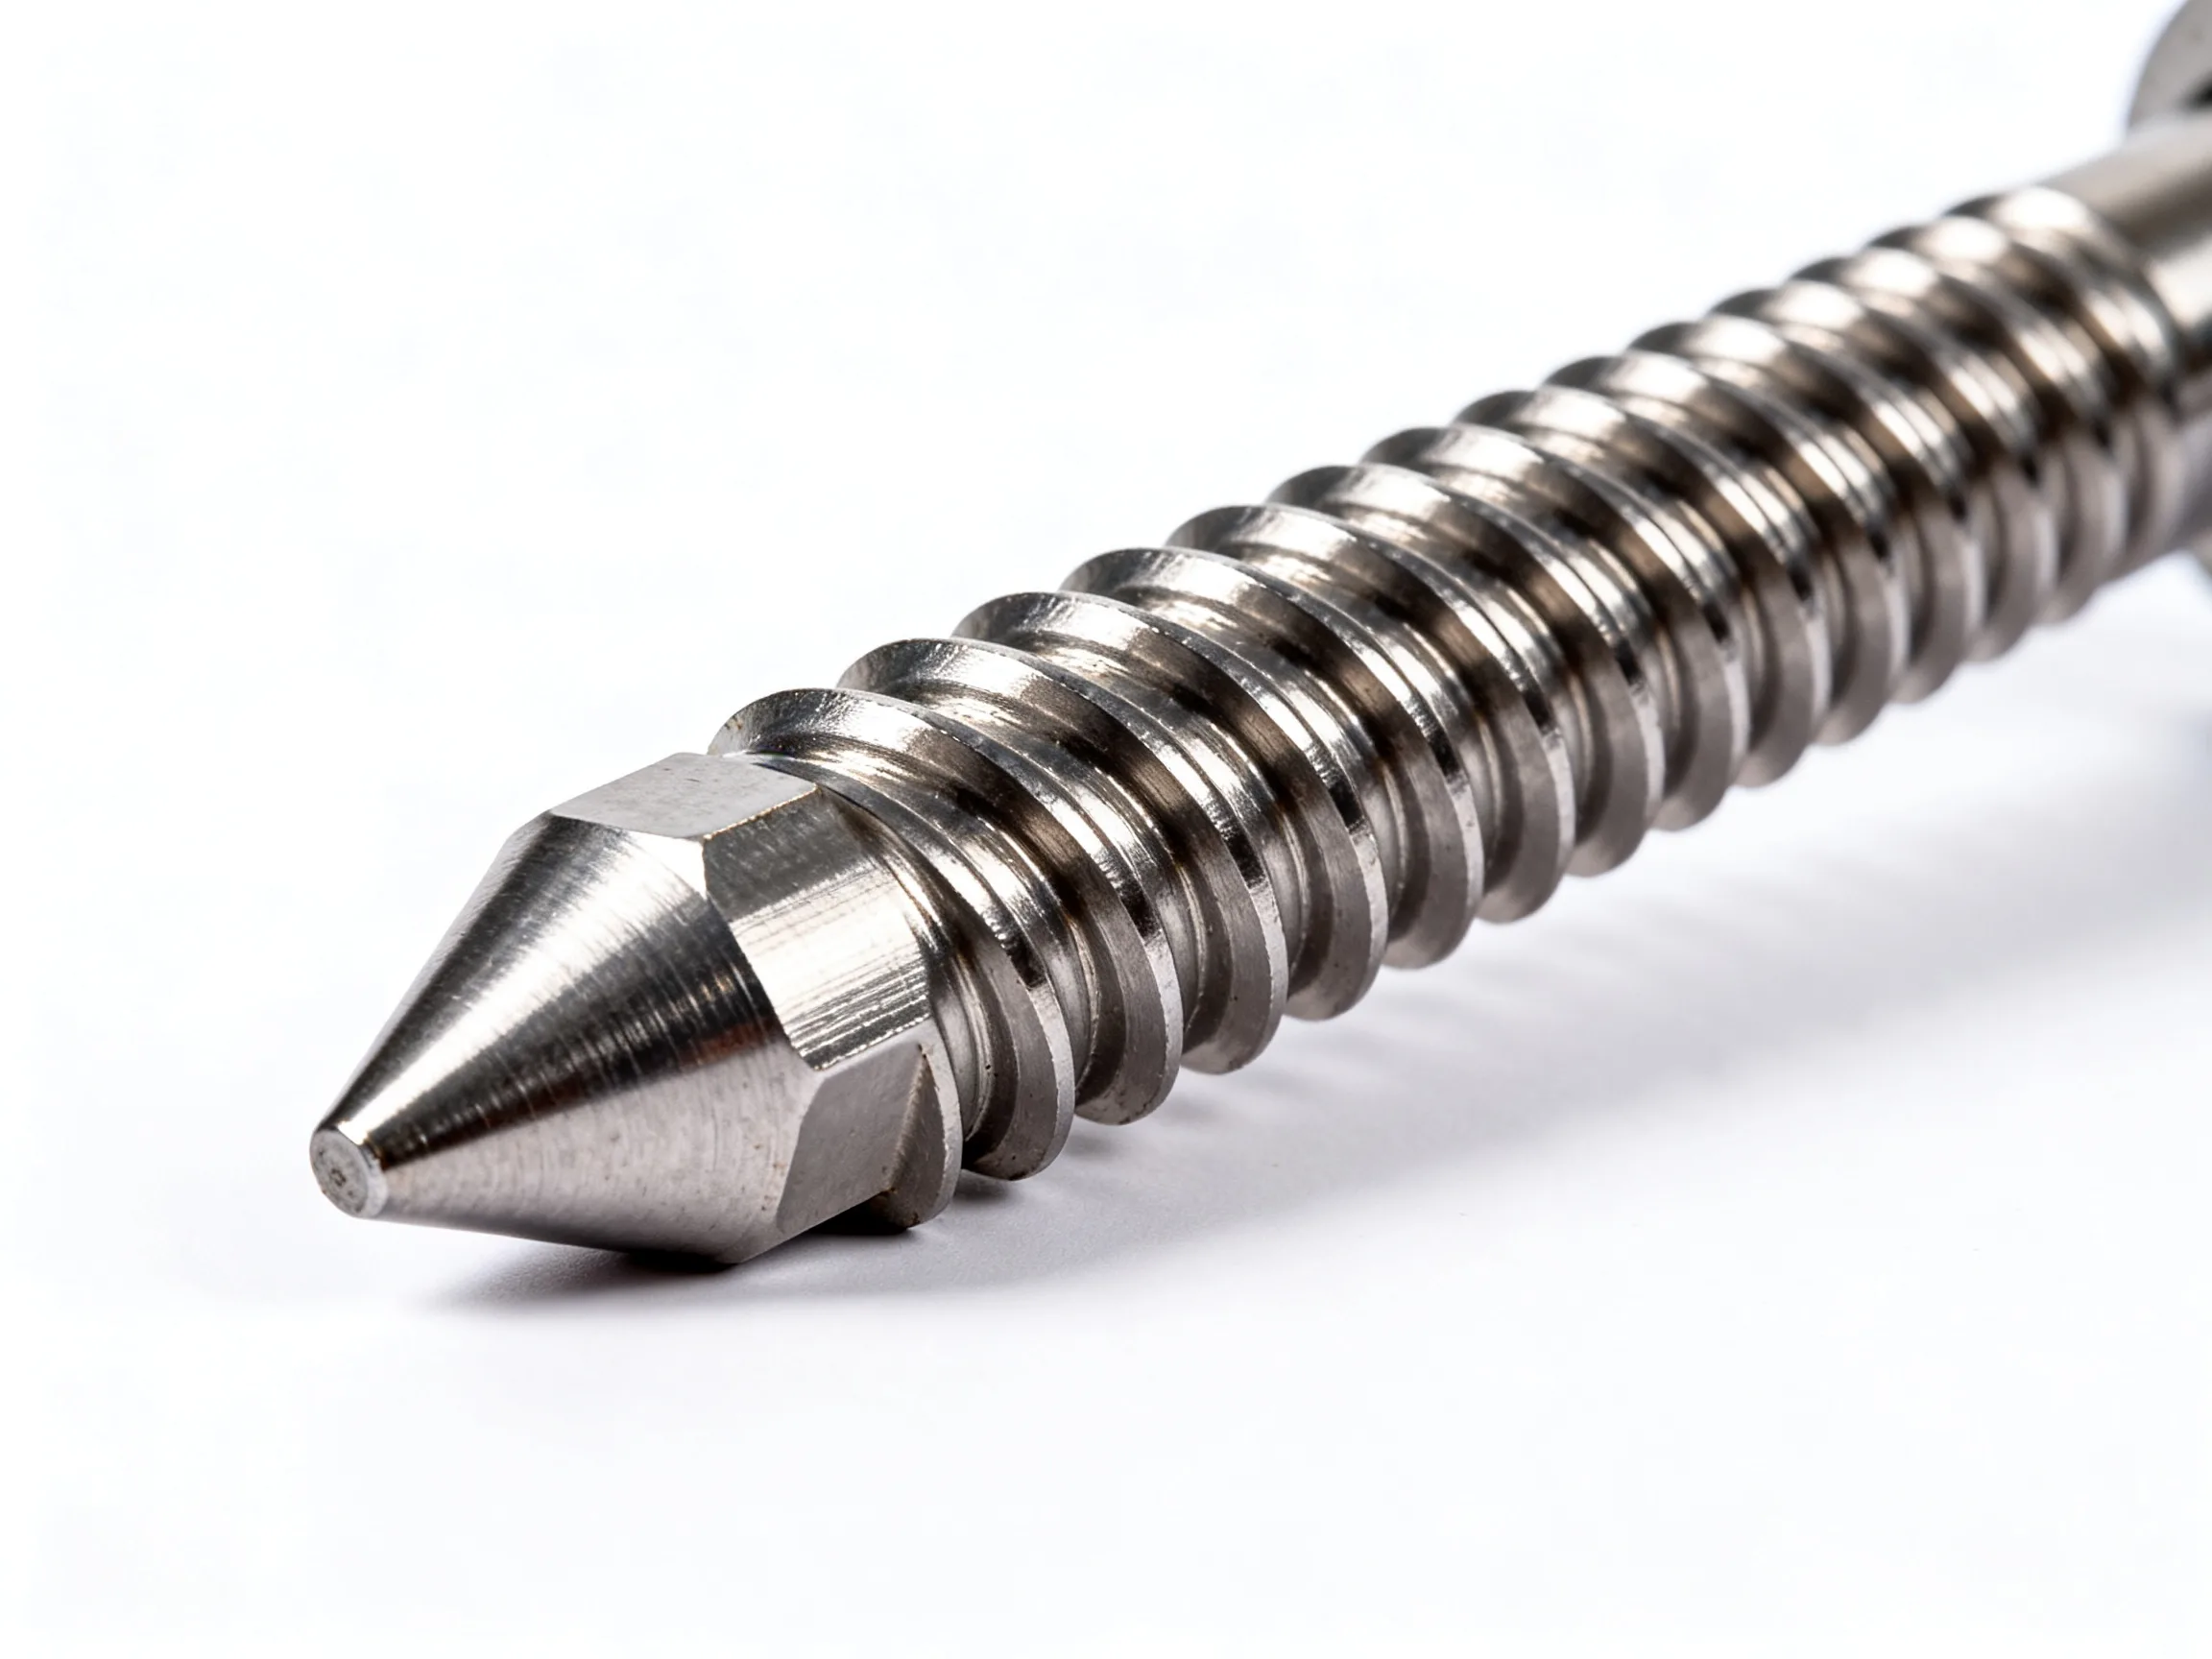
螺纹升角,说白了就是螺杆上螺旋线与垂直于螺杆轴线平面之间的夹角。你可以把它想象成一段盘山公路的坡度——坡度决定了物料每转一圈往前“爬”多远。
升角大小直接影响三个东西
- 输送速度:升角越大,物料每转一圈轴向推进距离越长,理论输送量越大。
- 剪切强度:升角小,螺棱对物料的剪切、挤压作用更充分,混炼效果好,但摩擦热也大。
- 压力建立能力:升角偏小的螺杆更容易在机头处建立压力,出料更稳。
业内专家指出,常规销钉挤出机螺杆的升角多设计在15°到20°之间,其中17°左右是常见取值。这个范围不是拍脑袋定的,而是在输送效率、剪切强度、能耗三者之间反复权衡的结果。
为什么销钉螺杆对升角更敏感
销钉挤出机的特点是在螺杆或机筒上打销钉,用来打散料流、加速塑化。销钉一多,物料通道就被“切割”得更碎,这时候如果升角选得不合适,会出现两种典型问题:
- 升角偏大:料走得快,但过销钉区时停留时间不够,销钉的混炼作用没吃透,出来的料塑化不均匀。
- 升角偏小:料走得慢,在销钉区滞留过久,局部过热,敏感物料容易降解变色。
升角选多大合适,不同物料各有各的“脾气”
这是采购和工艺人员问得最多的问题:螺杆螺纹升角多少度挤出效率最高?行业共识认为,这个问题没有放之四海皆准的答案,得看料。
按物料类型分
| 物料类型 | 推荐升角区间 | 理由 |
|---|---|---|
| 低黏度PE、PP类 | 17°-20° | 流动性好,升角大一点能拉产量 |
| PVC硬料、干混料 | 15°-17° | 需要更强剪切和压力建立能力 |
| 橡胶混炼料 | 15°左右偏保守 | 黏度大,重点保证塑化和排气 |
| 填充量高的母粒料 | 视配方微调 | 磨损大,兼顾输送与螺杆寿命 |
别只盯着升角,这几个参数要一起看
- 长径比:长径比大的螺杆(比如30以上),可以适当放宽升角,靠长度补塑化;短螺杆则升角要保守。
- 压缩比:升角和压缩比是搭档,压缩比大时升角一般不宜再加大,否则计量段波动明显。
- 销钉数量和排布:销钉排得密,升角就要相应收一点,给物料留足混炼时间。
- 机头阻力:换高阻力机头(比如滤网层数多、口模窄),升角小的螺杆表现更稳。
实操建议:换螺杆前先做这三步
- 把现有机组的产量、电流、熔体温度、机头压力记录下来,做基线。
- 和螺杆厂确认新螺杆的升角、槽深、压缩比全套参数,别只报一个“高效螺杆”。
- 试机时小步快跑——先低速运转半小时,看电流和温升,再逐步提速对比基线数据。
升角调不好,效率损失到底有多明显
很多客户关心销钉挤出机换螺杆多少钱的问题,其实先搞清楚“值不值”更重要。根据多年来设备改造行业的普遍反馈,升角与工况严重不匹配的螺杆,产量损失和能耗浪费往往相当可观,不少案例里换一根参数匹配的螺杆,投资回本周期在一年以内。
升角不匹配的典型症状自查
- 产量上不去,但主电机电流还有余量——多半是输送能力不足,升角偏小。
- 熔体温度偏高、料发黄发脆——剪切过量,升角偏小或销钉过密叠加造成。
- 机头压力波动大、出料脉动——计量段升角与压缩比配合不当。
- 螺杆磨损快、机筒内壁早期拉伤——高填充料配了大升角高转速,磨损加速。
几个降低试错成本的技巧
- 优先找做同行业案例多的螺杆厂家,要求提供同物料的成功参数组合。
- 改造不要一次到位,可以先做局部(比如只换销钉段或计量段螺纹元件)验证效果。
- 南方潮湿地区的粉料工况要留意——物料含水率和输送摩擦系数变化,也会放大升角不匹配的影响,调试时把干燥工序一起纳入考量。
保养层面别拖后腿
再好的升角设计,遇上磨损严重的螺杆也是白搭。建议按周期检查螺棱外径磨损量,销钉有无松动、断裂,机筒内壁光洁度情况。据了解,相当一部分“效率下降”的报修,最后查明原因并不是螺杆参数问题,而是磨损和积料。
Q&A:关于螺杆螺纹升角影响挤出效率的常见疑问
问题一:升角越大产量越高,为什么不大面积推广大升角螺杆?
因为升角加大会牺牲剪切强度和压力建立能力。对混炼要求高的销钉挤出机来说,塑化质量不达标,产量再高也是废品率高。效率要算综合账,不能只看公斤/小时。
问题二:老机器效率下降,是升角选错了还是设备老化?
先排查磨损和积料,再查加热冷却系统是否正常,最后才考虑螺杆参数问题。多数情况下,运行多年效率下滑的第一原因是螺棱磨损导致间隙增大,回流增加。
问题三:不同升角的螺杆可以和原机筒混用吗?
要匹配。升角改变后压缩比、计量段长度通常同步调整,机筒内径和销钉位置需与新螺杆参数对应,建议整副更换并向厂家索取装配尺寸图核对。
升角是销钉挤出机效率的关键变量之一,但它永远在和槽深、压缩比、销钉排布、物料特性打配合——把整套参数对上号,效率才真正落进口袋。