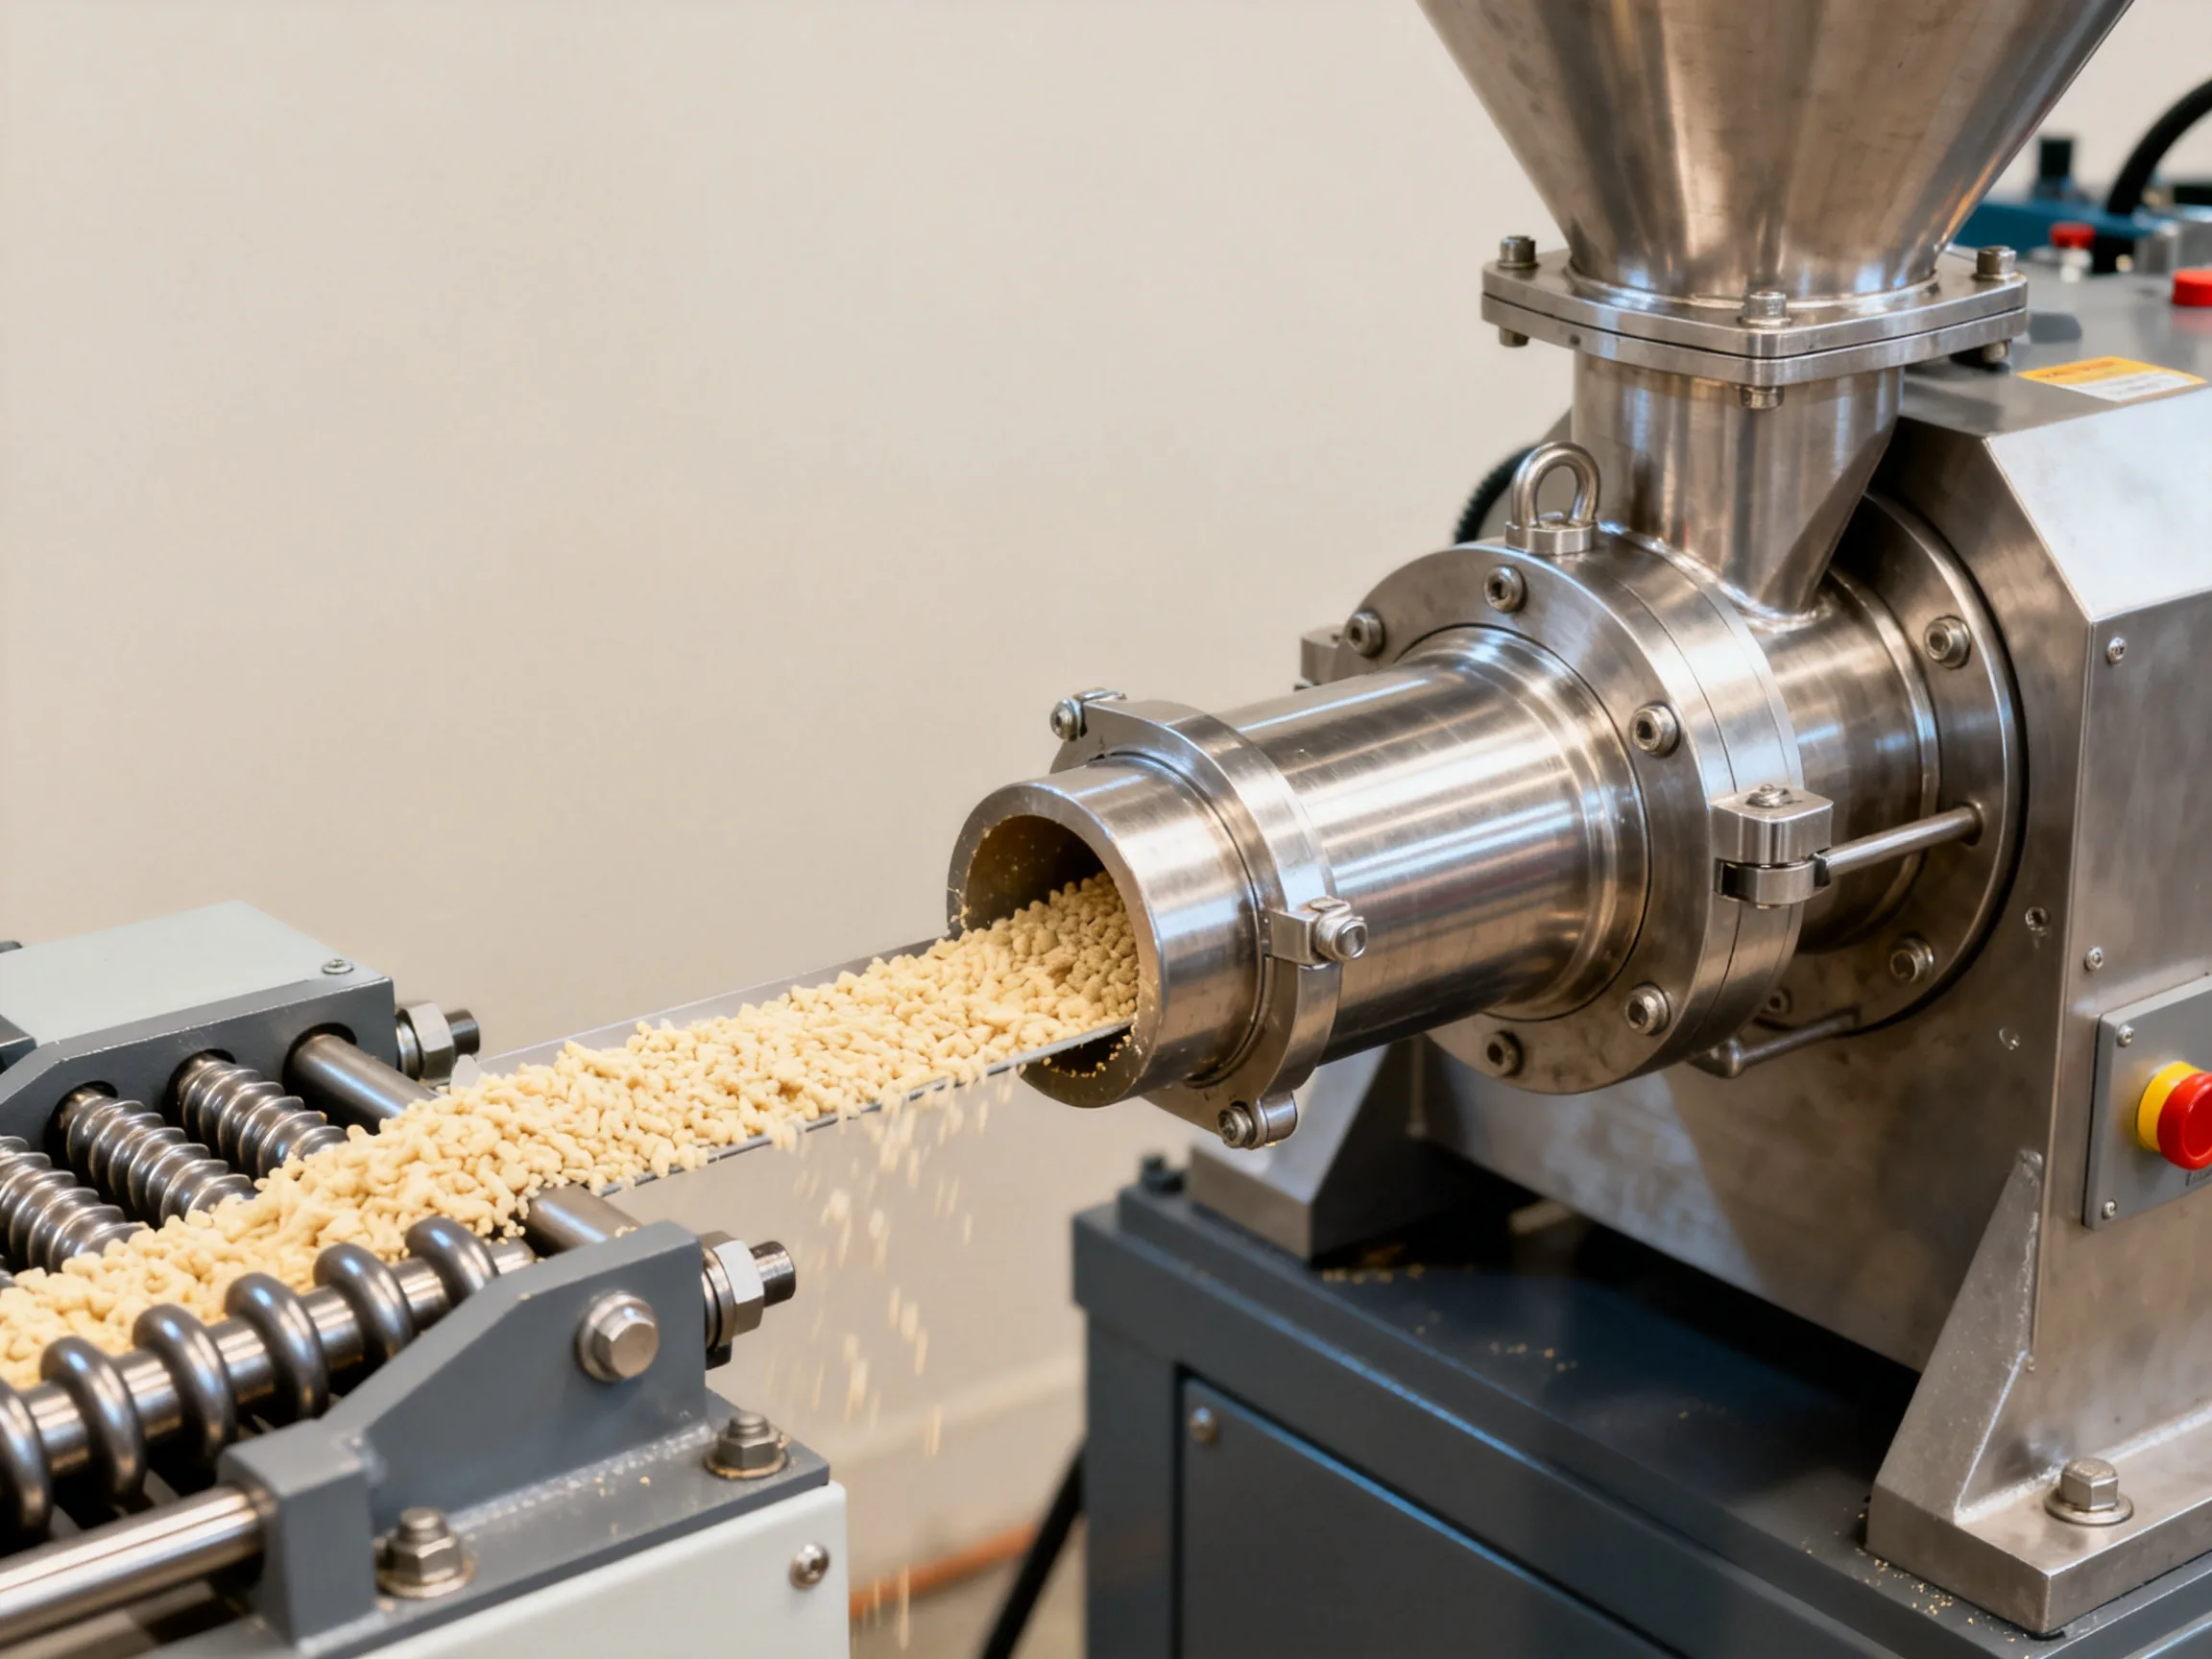
销钉挤出机与密炼机如何配合,工艺方案有哪些经验分享
销钉挤出机与密炼机的最佳配合方式,是密炼机负责混炼塑化、销钉挤出机负责连续挤出造粒或供料,两者通过皮带输送机或螺杆加料器衔接,形成“密炼—压片—冷却—破碎—销钉挤出”的连续化生产线。这套组合在橡胶、塑料混炼领域已经是成熟路线,关键在于衔接节拍和温度控制的匹配,下面把实际生产中的经验拆开讲清楚。
为什么两者要配合使用,而不是单干
密炼机的强项是高填充、高粘度物料的强力混炼,一台40升密炼机单批混炼时间通常在3到8分钟,混炼均匀度高。但它有个先天短板——间歇式作业,出料是一坨一坨的,物料的温度和状态每个批次之间有波动。
销钉挤出机正好补上这个缺口。它的螺杆上装有多排径向销钉,能不断对物料进行分割、翻搅,塑化均匀、温度可控、可以连续出料。业内专家指出,销钉结构带来的分流混合作用,让热敏性物料的温升更容易控制,这也是它区别于普通螺杆挤出机的核心价值。
两者配合后的典型分工:
- 密炼机:完成炭黑、填料、油料等高含量组分的分散混炼
- 开炼机或压片机:把密炼机排出的胶料压成片状并初步冷却
- 造粒或破碎:把胶片切成便于输送的胶粒或胶条
- 销钉挤出机:完成最终塑化、过滤、成型或连续供料给压延机、注塑机
衔接节拍怎么配,这是整条线的命门
批次容量与小时产量的匹配
常见的搭配,比如270升密炼机配120毫米或150毫米销钉冷喂料挤出机。密炼机每批出料100到180公斤,一个混炼周期5到8分钟,折算下来每小时处理量在1吨上下浮动。销钉挤出机的连续产量要跟得上这个节奏,否则会出现两种典型问题:
- 挤出机喂料不足,螺杆“吃空”,机头压力波动,挤出制品尺寸不稳定
- 密炼机出料堆积,物料在输送带上停留过久,焦烧风险上升
实际排产时建议按“密炼机周期 × 1.2倍”的缓冲量设计中间料仓或皮带缓存段,留出换批次、加小料的间隙。
连续化方案 vs 间歇衔接方案对比
| 对比项 | 间歇衔接(皮带倒料) | 连续化(造粒+气力/螺杆输送) |
|---|---|---|
| 初期投资 | 低 | 高 |
| 物料温度均匀性 | 批次间波动明显 | 更稳定 |
| 焦烧风险 | 停留时间长,偏高 | 可控 |
| 人工依赖 | 高,需翻料工 | 低 |
| 适合规模 | 小批量多品种 | 大批量单一配方 |
多数情况下,年产量几千吨以上的规模化工厂都会选连续化改造,一次性投入虽然大,但人工和品质稳定性上的回报是长期性的。
温度控制的关键节点
温度是这条产线上最容易出事故的参数。分享一套被多数胶厂验证过的控制思路:
密炼机排胶温度
- 母炼段排胶温度控制在150℃到165℃之间(天然胶为主配方可适当上调)
- 加硫段必须压到100℃以下出料,防止硫磺早期反应
- 排胶温度每批次记录,波动超过±5℃要排查冷却水和填充系数
销钉挤出机的各区温度
冷喂料销钉挤出机典型分区设定(以三元乙丙或天然胶为例):
1. 喂料段:40℃到60℃,靠螺杆芯部冷却水维持,喂料口温度过高会打滑不吃料
2. 塑化段:60℃到80℃,销钉区域的剪切热主要在这里产生,冷却水流量是主要调节手段
3. 机头段:80℃到100℃,保证挤出表面光滑、无气泡
4. 螺杆芯部:通冷却水,出水温度控制在50℃左右是比较理想的参考值
操作上有个经验口诀:挤出机的温度不是“加热”出来的,而是靠“控冷”稳定下来的。剪切生热往往超过工艺需求,冷却系统的响应速度比加热系统重要得多。
不同场景下的配置方案
橡胶密炼—挤出造粒生产线
这是最经典的组合,常见于轮胎厂、胶管胶带厂。流程:密炼机混炼→开炼机压片→胶片冷却装置→胶条造粒→销钉冷喂料挤出机预成型或供压延。行业共识认为,销钉冷喂料挤出机替代热喂料机型后,可以省掉开炼机热炼工序,节电和省人效果都明显。
塑料母粒与电缆料场景
在高填充母粒、橡塑共混电缆料领域,密炼机同样可以作为前段强混设备,后段配销钉型单螺杆挤出机做排气和成型。与双螺杆挤出机方案相比,销钉单螺杆的结构更皮实、维护成本低,在磨损性强的填料配方上有寿命优势。
配置选型时容易被忽略的几点
- 销钉挤出机的长径比建议选12:1到16:1,太短塑化不透,太长物料停留时间增加
- 销钉排布通常沿螺杆分4到8排,机筒上的销钉可单独抽出清理,检修便利性是选型时该实地确认的
- 喂料装置优先选强制加料螺杆,光靠物料自重喂料在胶粒蓬松时会断料
常见故障与排查思路
挤出制品表面粗糙或有气泡
排查顺序:喂料温度是否过高→塑化段冷却水量是否足够→机头温度是否偏低→过滤网是否堵塞。多数气泡问题根源在前段,机头只是症状。
喂料口堵料、架桥
胶粒含水或含油偏高、胶粒尺寸过大都会架桥。把破碎粒度控制在5到8毫米左右,喂料段保持低温,问题基本能解决。
批次之间颜色或门尼波动
问题不在挤出机,在密炼环节。核对密炼机填充系数、加料顺序和排胶条件,同时检查中间输送环节有没有混料。
销钉挤出机多少钱一台,选型预算参考
这是很多采购方关心的问题。国内市面上的销钉冷喂料挤出机价格跨度较大:
- 小型机型(螺杆直径65到90毫米):多在十几万到三十万元区间
- 中型机型(120到150毫米):普遍在三十万到八十万元
- 大型机型(200毫米以上,配温控系统和变频驱动):可达百万元以上
具体报价受品牌、机筒销钉结构、温控精度要求影响较大。建议采购时要求供应商按自有配方做现场试机,用实测的产量、温度曲线和制品外观做决策依据,比单纯比价格可靠得多。
常见问题解答
销钉挤出机和普通冷喂料挤出机有什么区别?
核心区别在机筒上的销钉结构。销钉对螺杆螺槽中的物料进行反复分割和扰动,混炼塑化效率更高、温升更可控、对低温塑化要求的胶料适应性更好。普通冷喂料挤出机主要靠螺杆剪切,塑化均匀性相对弱一些。
密炼机混炼好的胶料可以直接进销钉挤出机吗?
不能直接投整批胶团。需要先经压片、冷却、破碎或造粒,变成尺寸均匀的胶粒或胶条,再通过加料装置连续喂入。直接倒料会造成喂料忽多忽少,挤出压力波动,制品尺寸失控。
没有密炼机,只有开炼机,能配销钉挤出机用吗?
可以。小规模工厂常见开炼机混炼出片、冷却后直接撕条喂入销钉挤出机的做法,只是混炼均匀度和批次稳定性不如密炼方案,适合对品质一致性要求中等的订单。
把衔接节拍理顺、把各区温度控稳、把中间物料的形态管理好,密炼机和销钉挤出机这套组合的效率和价值才能真正兑现。