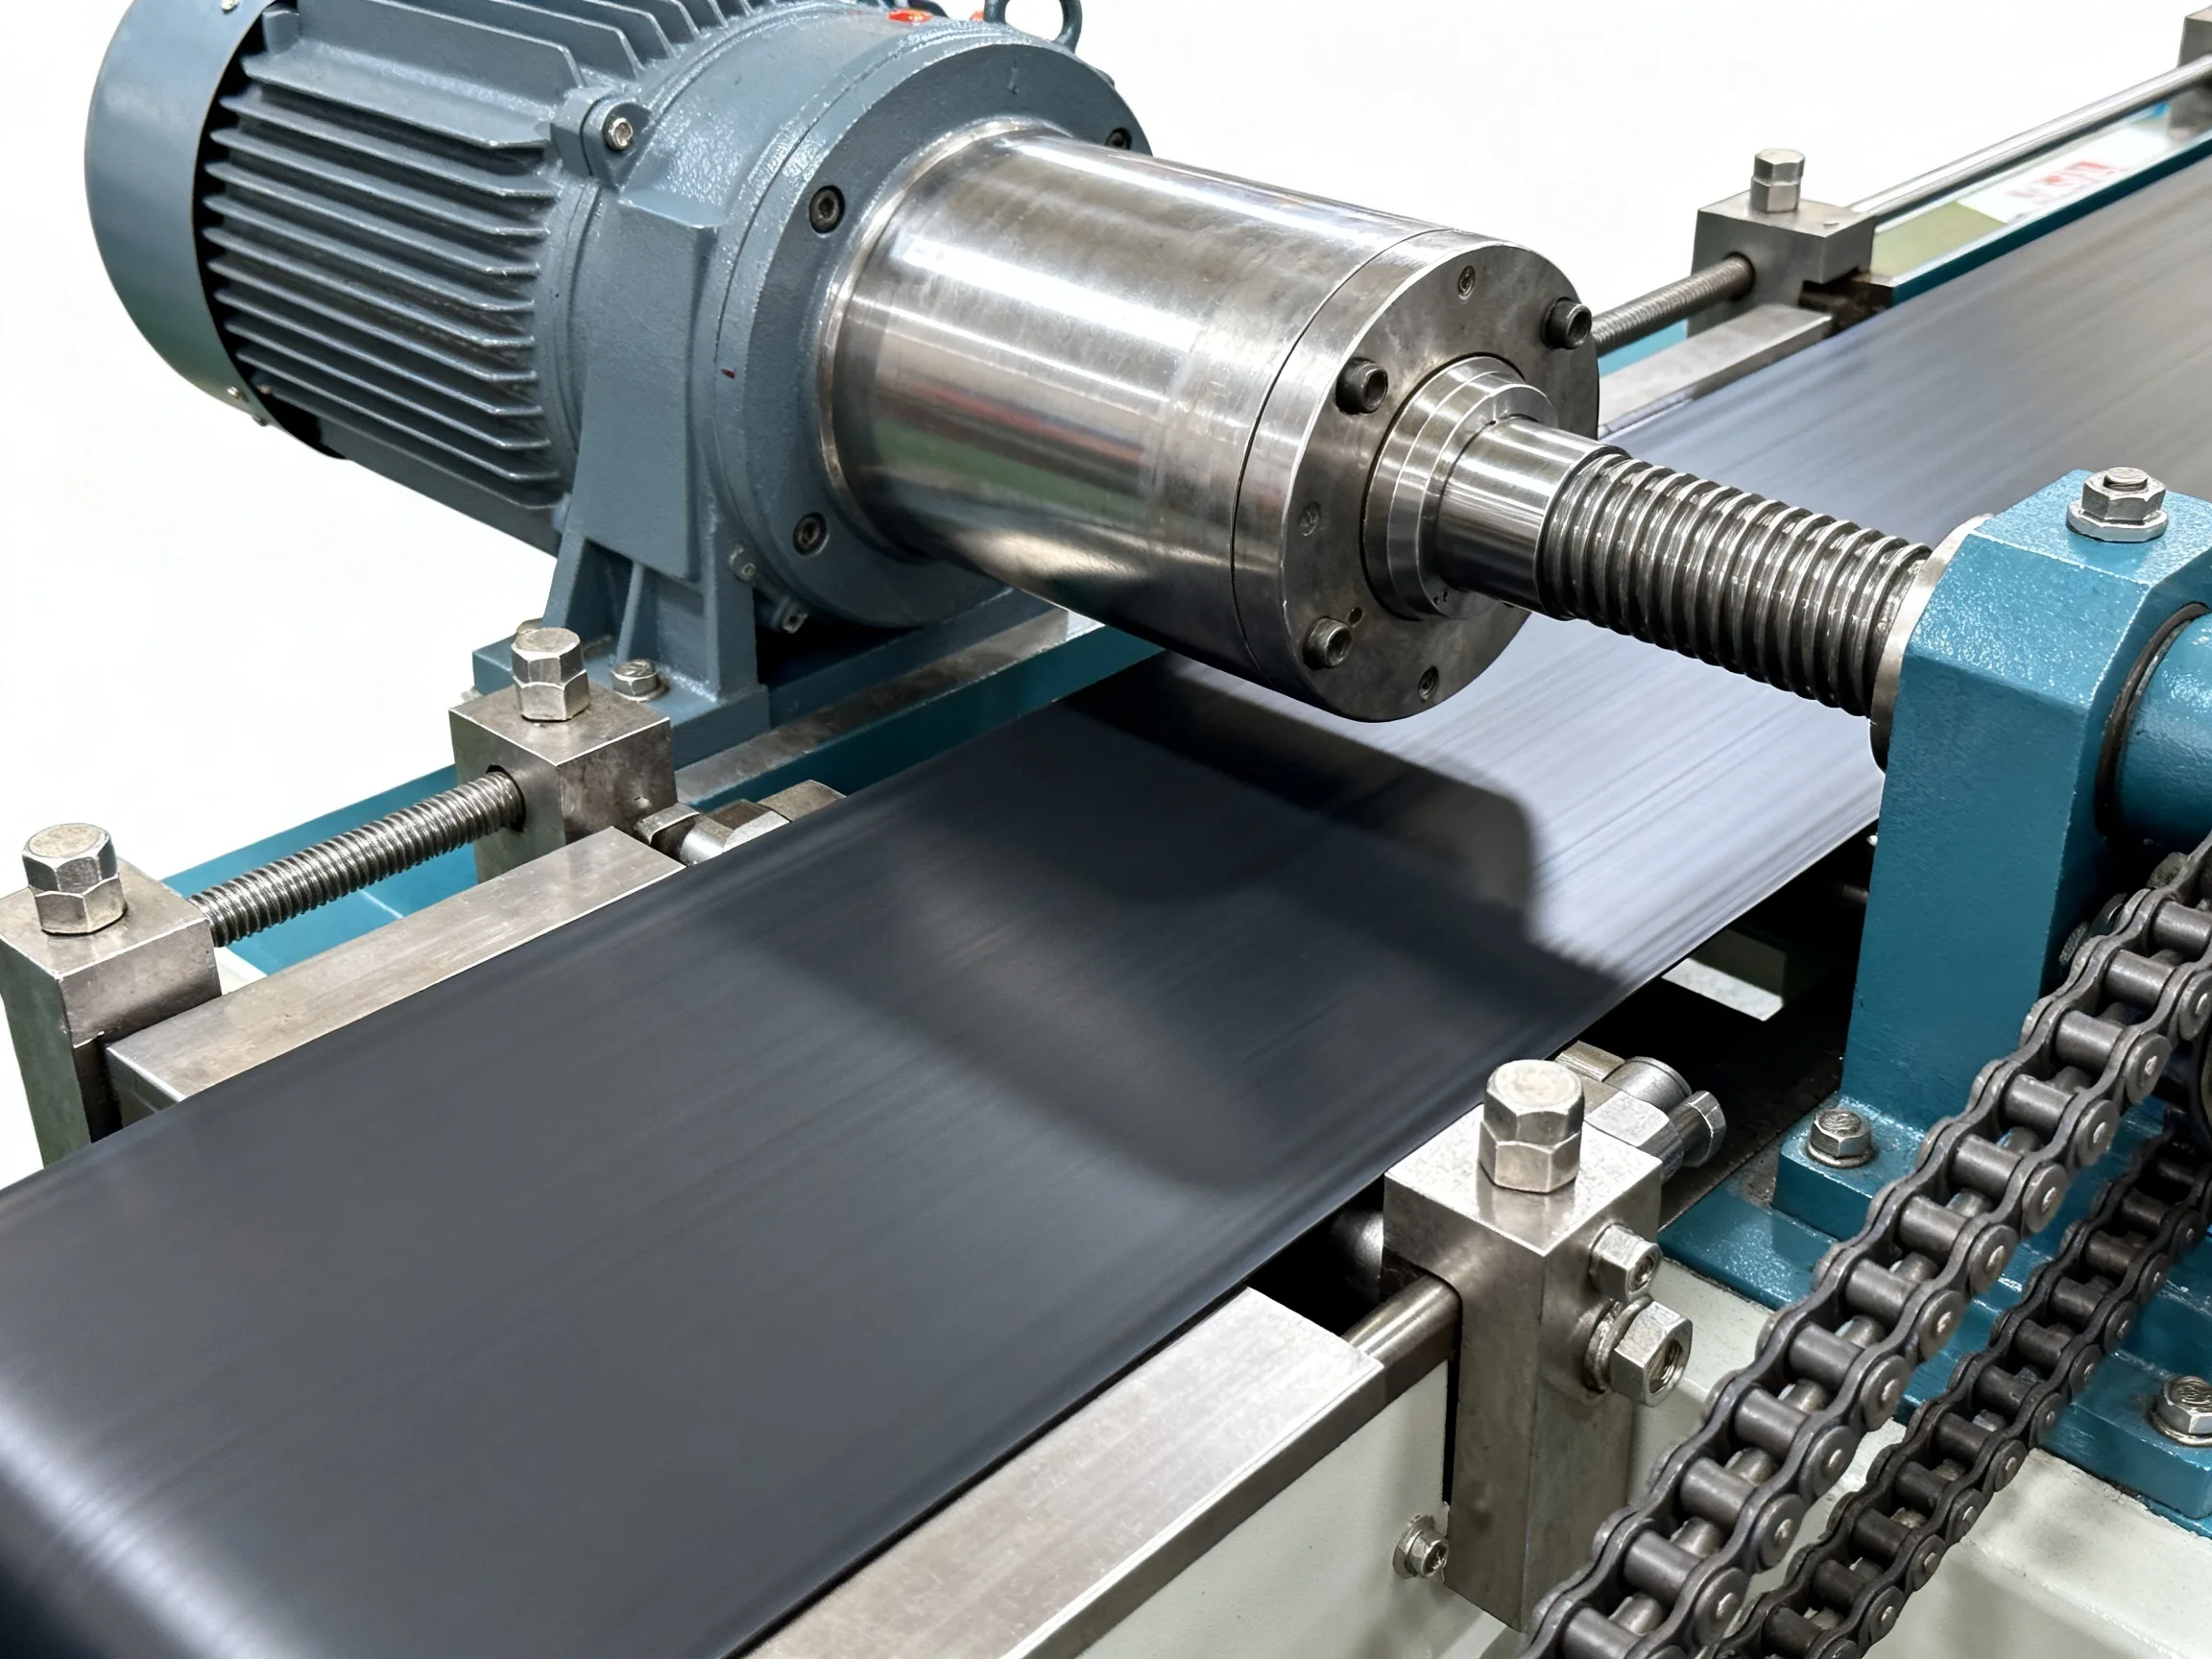
橡胶挤出机挤出压力突然升高是怎么回事,什么原因导致的?
橡胶挤出机挤出压力突然升高,多数情况是机头阻力增大、胶料流动性能异常、滤胶网堵塞或温度控制系统失灵造成的,其中滤网堵塞和机头温度波动是最常见的两个诱因。压力异常升高不仅影响挤出制品的尺寸精度,严重时还会导致机头螺栓崩飞、安全垫破裂等设备事故。下面把排查思路掰开揉碎讲清楚。
先搞清楚:挤出压力是从哪里来的
橡胶挤出机的压力本质上是螺杆推动胶料前进时,机头和口型对胶料形成的“反向阻力”。正常生产中,机头压力通常稳定在一个区间内,一旦这个平衡被打破,压力表指针就会明显上蹿。
行业共识认为,挤出压力的稳定性取决于三个要素:胶料的流动状态、机头的通道阻力、温度场的均匀程度。三者的关系就像水管通水——水量(供胶量)、水管粗细(机头流道)、水的黏度(胶料流动性),任何一个变化都会引起“水压”波动。
排查压力升高的故障,本质上就是围绕这三个要素找变化点。
橡胶挤出机压力突然升高的五大常见原因
滤胶网堵塞:最高发的“隐形杀手”
挤出机前端的滤网和分流板负责过滤胶料中的杂质,随着生产时间延长,杂质、焦烧料、配合剂结团会逐渐堵住网孔,机头阻力持续增大,压力随之攀升。
判断方法很直接:
- 观察压力趋势:压力是缓慢爬升而非瞬间跳变,大概率是滤网堵了
- 看主机电流:滤网堵塞时螺杆负载同步上升
- 对比生产时长:如果距上次换网已经运行较久,基本可以锁定
处理方式:停机降温后拆机头换网。日常生产中建议根据胶料清洁度建立换网周期,混有填料杂质较多的胶料要缩短周期。
胶料流动性能异常
这是最容易被人忽视、也最考验经验的一环。常见情况包括:
-
胶料焦烧
混炼胶停放时间过长或添加了超速促进剂,胶料在机内提前硫化,流动性骤降,压力瞬间拉高。焦烧料进入机头后,压力会在几分钟内快速上升,同时伴随挤出物表面粗糙、边缘撕裂。
-
胶料温度偏低
冬季车间温度低,冷胶料直接喂料,黏度大幅上升。北方地区冬天未预热胶料开机,很多操作工都吃过这个亏。
-
配合剂分散不均
混炼不均匀导致局部胶料硬度偏高、填料结团,流动阻力忽大忽小。
处理要点:严格执行胶料停放期管理,喂料前测量胶温,冷天提前在保温房内预热胶料至工艺要求的温度区间。
机头与口型通道受阻
- 口型处有焦烧残料、异物卡堵
- 口型安装不当,流道台阶处积胶
- 机头流道设计过渡不良,死角区胶料长期滞留后焦烧脱落堵塞通道
排查时拆下口型,检查流道内壁是否有焦皮、硬块,必要时用专用清理工具铲净后涂脱模剂复装。
温度控制系统失灵
温度和压力是一对“跷跷板”——温度掉下来,压力必然上去。常见故障点:
- 机头或机身加热圈烧坏,某段温度显示正常但实际已降温(热电偶位置偏移或失灵)
- 冷却水阀卡死常开,螺杆机体被过度冷却
- 温控仪表参数漂移,实际温度低于设定值
实操排查路径:先用红外测温枪对着各区段实测温度,与仪表显示值比对,偏差明显的就是问题区段;再逐一检查对应加热圈通断和接触器吸合状态。
供胶量与转速匹配失衡
喂料过快、喂料辊转速设置过高,或者人工加料时一次性塞入大量冷胶,都会让螺杆“吃不下”,多余胶料在机头端积压,压力快速上升。这种原因引起的压力升高往往伴随主机电流猛增,是最需要立即处理的工况,持续超压可能顶坏机头。
业内专家指出,挤出机的压力监控报警值应设定在设备额定压力之下并留有余量,发现压力异常波动,优先降速、减料,再逐步排查,切忌带压硬顶。
快速排查流程:照着步骤走就不会乱
压力突然升高时,按下面的顺序处理,效率最高:
1. 立即降低螺杆转速,减小喂料量,防止压力继续冲高
2. 看压力上升形态——缓慢爬升多为滤网堵塞,瞬间跳变多为胶料或供料问题
3. 查主电机电流,判断负载是否同步上升
4. 用测温枪逐区实测温度,比对设定值
5. 观察挤出物状态——表面粗糙、起泡、撕裂提示焦烧或温度异常
6. 以上无异常,则拆机头检查流道、口型和分流板
7. 排除所有工艺因素后,再检查压力传感器和仪表本身是否漂移失准
不同原因的对比速查
| 可能原因 | 压力变化特征 | 伴随现象 | 处理方向 |
|---|---|---|---|
| 滤网堵塞 | 缓慢持续爬升 | 电流升高,换网周期到 | 换网 |
| 胶料焦烧 | 较快上升 | 制品表面粗糙起泡 | 换料、降温、清理机内 |
| 胶温过低 | 开机即偏高 | 胶料发硬、挤出困难 | 预热胶料 |
| 口型堵塞 | 阶梯式上升 | 出料量减少 | 拆口型清理 |
| 温控失灵 | 波动或升高 | 仪表与实测温度不符 | 修加热圈或热电偶 |
| 供料过量 | 快速冲高 | 电流猛增 | 立即减料降速 |
预防比抢修更省钱:日常维护建议
- 建立滤网更换台账,按运行时长和胶料类型定周期,不等堵死再换
- 每班开机前空转预热,各区温度达标并保温一段时间后再喂料
- 胶料执行先进先出,停放超期的混炼胶做快速流动性检测后再用
- 定期校验压力传感器和热电偶,仪表失准会让整条判断链失效
- 停机前用清机料顶净机内余胶,减少焦烧残料积累
说到维护成本,不少采购者在对比设备时关心挤出机价格与配置的关系,实际上带精密温控和压力联锁保护的机型价格要高出一截,但从长期看,一次机头超压事故的维修和停产损失,往往就抵消了这笔差价,这也是多数老牌厂坚持配压力保护装置的原因。
Q&A:橡胶挤出机压力问题高频疑问
挤出压力升高到多少算危险,需要立即停机?
不同机型额定压力不同,应以设备说明书标注的额定压力为基准。行业通行做法是将报警值设在额定压力的80%左右,达到报警值先降速减料,若压力仍持续上升逼近上限,应立即停机,避免安全垫破裂或机头螺栓断裂伤人。
为什么换了新滤网压力还是偏高?
先确认新滤网目数是否与原工艺一致——目数越高阻力越大,压力本底值就会偏高。若目数没问题,接着测各区实际温度,重点排查机头加热圈是否烧坏或热电偶失灵;再检查胶料是否因批次更换导致门尼黏度偏高。这三点逐一排除后,基本能找到症结。
冬季开机压力总比平时高,是设备坏了吗?
多数情况不是设备故障,而是环境温度低导致胶料黏度上升所致。解决办法是延长预热保温时间,胶料提前入库保温,必要时适当提高机身设定温度,压力即可回落到正常水平。
挤出压力突然升高并不可怕,怕的是不明原因硬扛着生产。记住三条主线——滤网、胶料、温度,顺着电流和压力的变化形态去追,绝大多数压力异常都能在半小时内定位到根源。