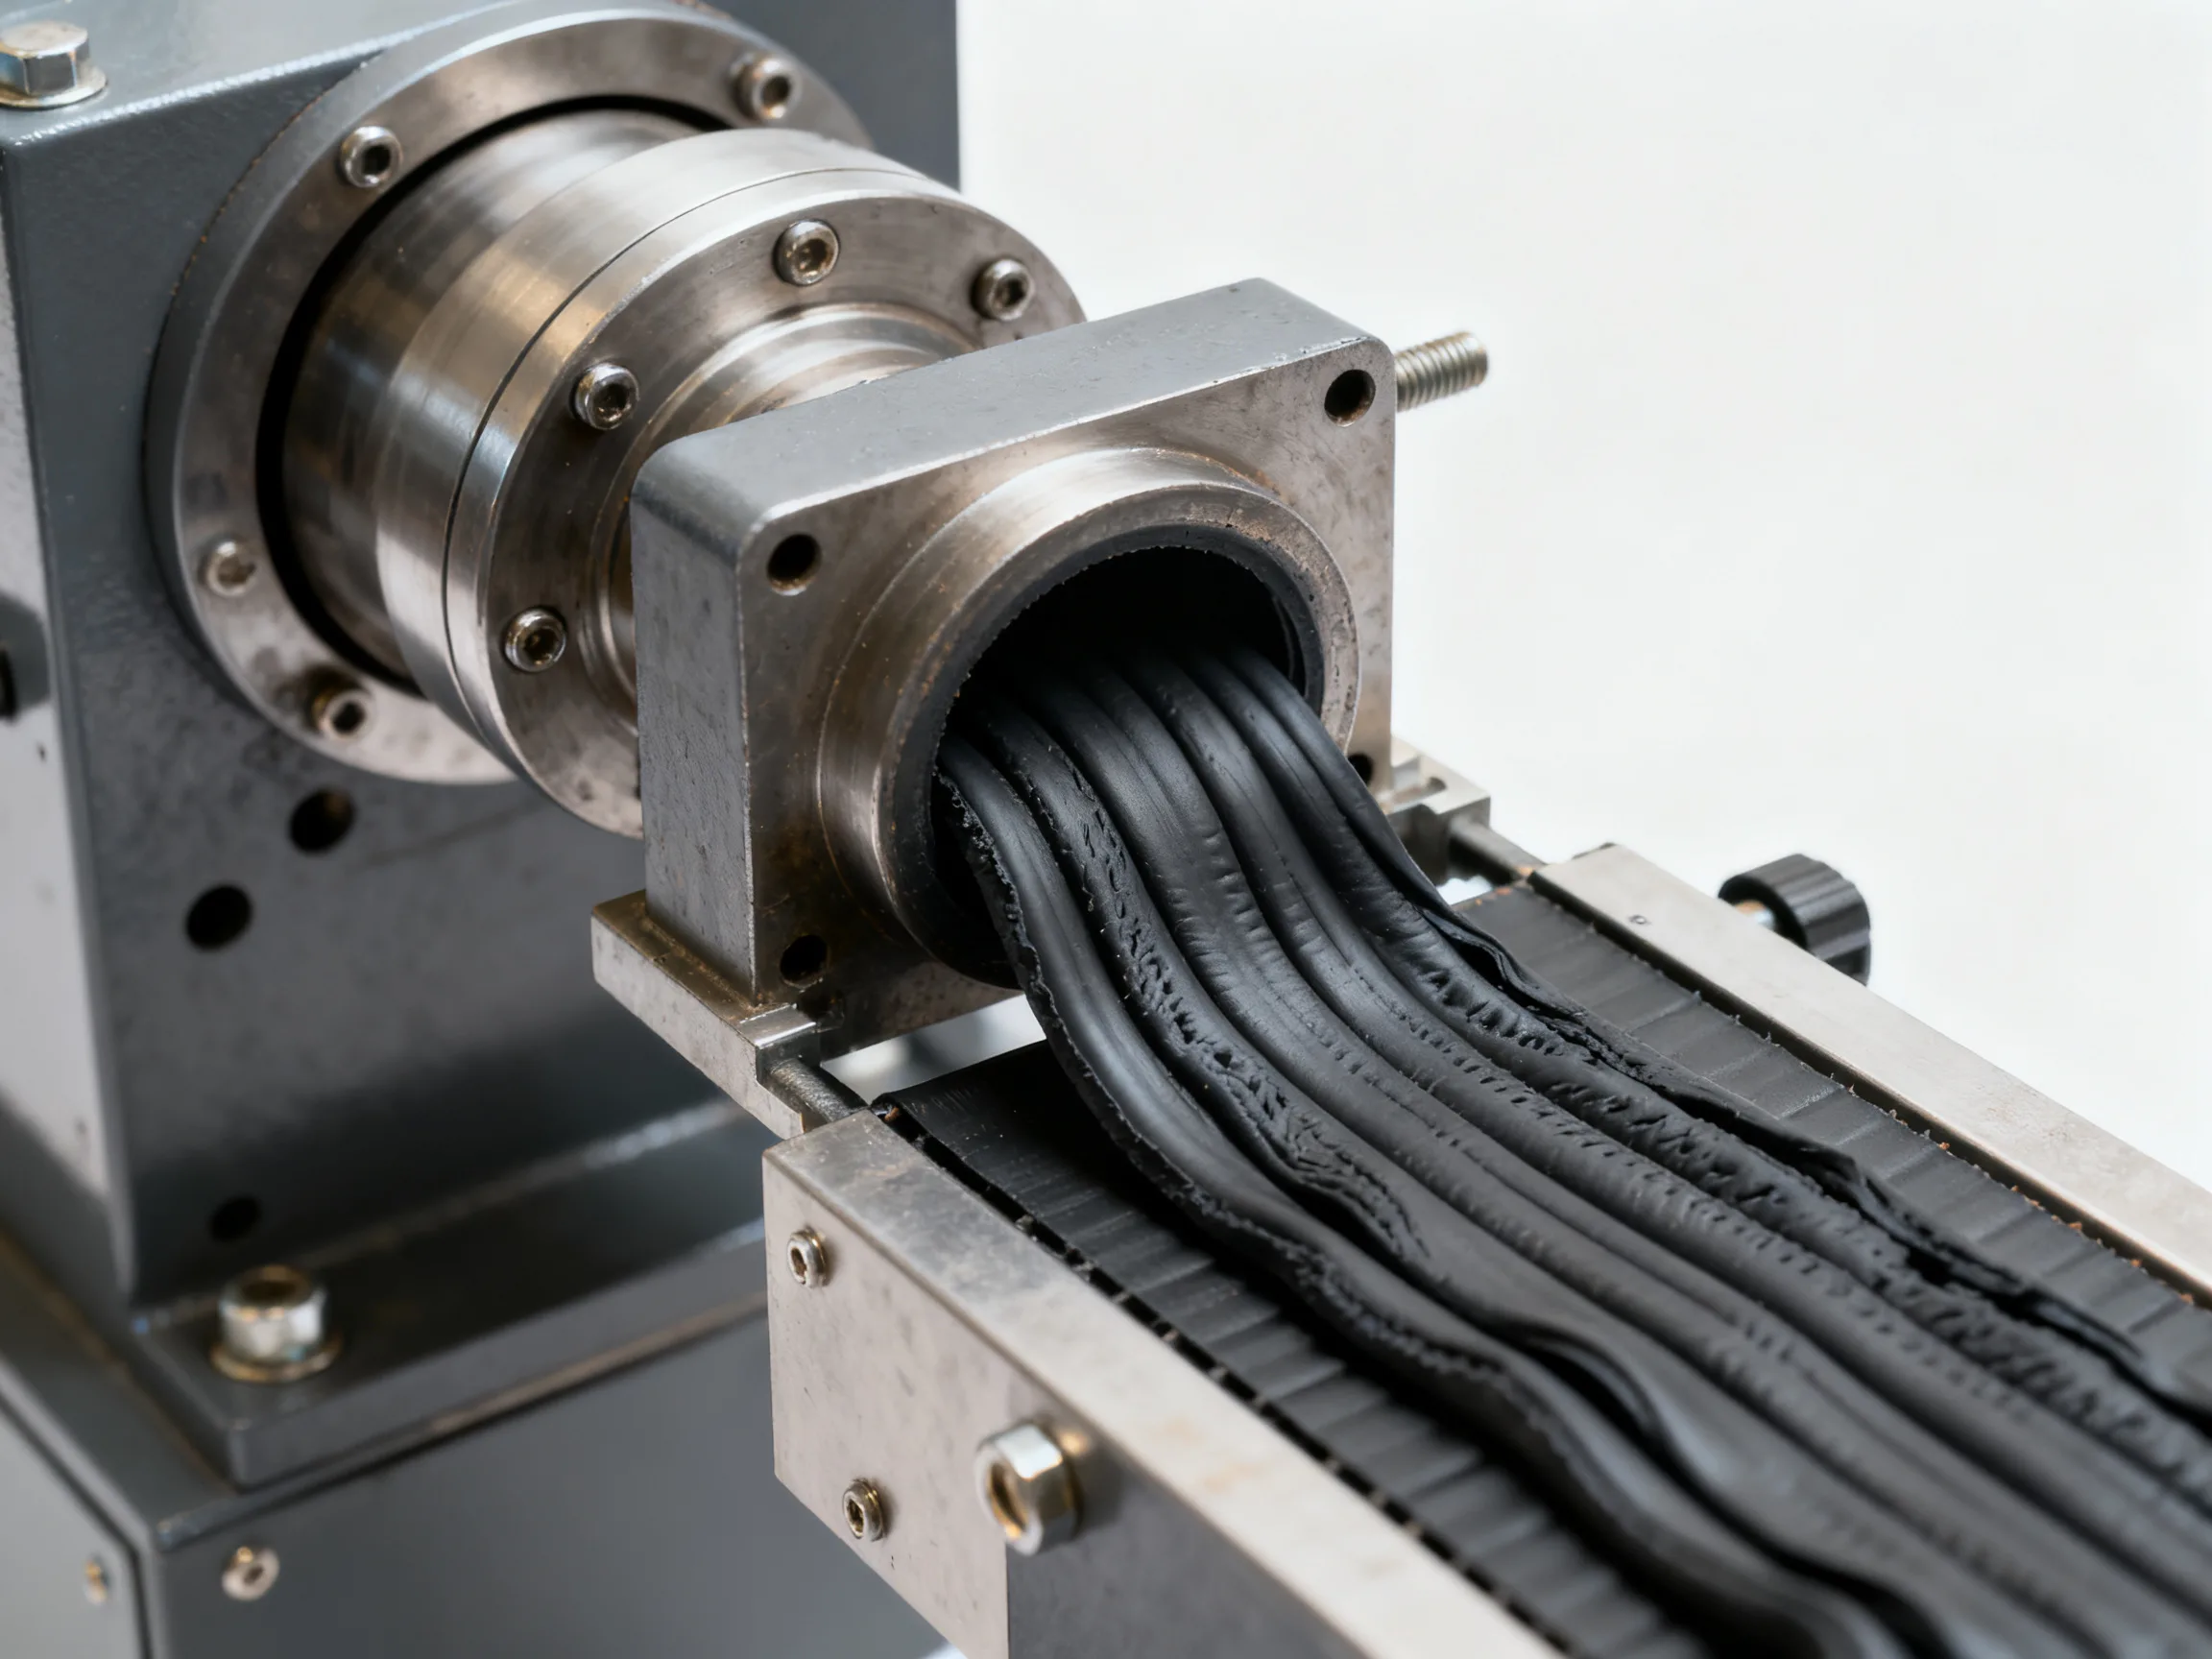
橡胶挤出机尺寸波动大是什么原因,橡胶挤出机挤出不稳定怎么办
橡胶挤出机挤出制品尺寸波动大,核心原因在于温度、螺杆转速、机头压力、胶料配方与口模状态五大因素的不稳定,其中温度控制漂移是绝大多数波动问题的根源。尺寸波动直接影响产品合格率与生产成本,尤其在密封条、胶管、异形材等高精度领域,波动超标意味着整批报废。本文从实操角度拆解各环节的具体成因,并提供可落地的排查方法与调控参数,供车间技术人员与生产管理者参考。
温度控制是尺寸稳定的命脉,各区段温差直接反映在制品上
挤出过程本质上是热塑化与定型的过程。胶料在机筒内经历加热、剪切、压缩,其流动性与粘度对温度极其敏感。行业共识认为,机筒温度波动超过±5℃,挤出物截面尺寸波动可达8%-15%。这并非设备精度不够,而是热量传递滞后与剪切生热叠加造成的实际效果。
机筒各区段温控漂移是首要排查点
机筒通常划分为进料段、压缩段、均化段,每段设定温度各有侧重。进料段温度偏高会导致胶料过早软化,供料不畅引发压力脉动。均化段温度不稳则直接改变熔体粘度,挤出速率随之上下起伏。
排查步骤建议如下:
- 开机升温后,用表面测温枪逐段实测机筒外壁温度,与仪表显示值对照,记录偏差超过±3℃的位置。
- 检查加热圈与热电偶接触面是否存在氧化层或松动,接触不良是温度“虚显”的常见原因。
- 观察冷却电磁阀动作频率。若冷却水频繁启停,说明温控系统在临界点震荡,需调整PID参数或检查比例阀灵敏度。
机头与口模温度是定型精度的最后关口
机头温度设定通常比机筒均化段高5-15℃,目的是降低熔体在口模内的流动阻力。但机头温度过高,胶料出口膨胀加剧,制品尺寸偏大且呈周期性波动。相反,温度过低则表面粗糙,尺寸收缩无规律。
推荐控制范围参考
天然橡胶胶料机头温度控制在80-95℃,丁腈橡胶控制在85-100℃,三元乙丙橡胶控制在90-110℃。超过上限10℃以上,多数胶料会出现焦烧倾向,流出速度忽快忽慢,尺寸根本无法稳定。
橡胶挤出机尺寸波动原因常与螺杆转速和牵引速度失配有关
产量与尺寸的稳定性取决于挤出量与拉伸比的匹配。螺杆转速波动直接改变单位时间出胶量,而牵引速度若不随动,制品截面必然忽大忽小。
转速波动来源诊断
变频器驱动是当前主流配置,但以下细节容易被忽略:
- 皮带传动型设备,皮带磨损或张紧不足导致打滑,转速实际值低于显示值。
- 减速机齿轮间隙过大,负载变化时产生转速脉动。
- 变频器加减速时间设定过短,开机瞬间过冲明显。
牵引与挤出同步调整的实操路径
调整尺寸波动,务必先固定螺杆转速,观察制品自然垂落状态下的直径或宽度,再微调牵引速度使之匹配。正确的调机顺序是:
- 设定一个基准螺杆转速(如30rpm),记录电流表数值。
- 手动将牵引速度调到与挤出线速度大致相当的位置。
- 测量制品尺寸后,以2%-3%的步长微调牵引速度,每次调整后等待3-5分钟观察稳定值。
- 记录最终匹配参数,固化到工艺卡上,避免下次重复摸索。
机头压力波动是制品内部应力的直接体现
机头压力由滤网板、多孔板、口模形状共同决定。压力脉动会传递到挤出物表面,表现为周期性粗细不匀。
滤网与多孔板状态的影响
滤网堵塞是压力升高的首要原因。当滤网目数过密或杂质堆积,机头压力逐步攀升,实际挤出量下降,制品尺寸收缩。但压力达到临界点后,杂质被强制冲开,瞬间流量激增,尺寸又猛然扩大。这种“憋压-释放”循环在操作界面上表现为主电机电流周期性波动,电流波动幅度超过10%-15%时必须停机清理滤网。
口模入口角与平直段长度
口模设计参数直接影响压力降与出模膨胀率。平直段过短,胶料未充分松弛即离开口模,尺寸回弹严重。平直段长度通常取制品壁厚的10-20倍,异形材复杂截面需按最大厚度核算。
胶料批次差异与配方变化,是车间容易忽视的隐形变量
不少工厂调整设备花费大量时间,实际根源在上一道混炼工序。门尼粘度高的胶料流动性差,同转速下挤出量偏小,尺寸偏薄。反之,粘度低则流速快,制品偏厚。
快检指标与调整预案
每批胶料进车间前,应通过门尼粘度计快速检测,记录数值并设定基准。当门尼粘度波动范围超过±5个门尼值时,需调整机筒温度设定——粘度高则温度上调2-4℃,粘度低则下调相应幅度。
填料与软化剂比例影响
碳黑添加量大的配方,挤出收缩率相对较小,尺寸稳定性较好。而油类软化剂比例较高时,膨胀率增大,停机再开机时首段制品往往偏粗,需设置3-5分钟的的稳定过渡期再正常计量。
口模磨损与装配精度,决定长期稳定性
口模是直接塑造制品几何形状的部件,其状态直接关系到尺寸波动。磨损、变形、积碳都会造成局部流速差异,导致制品某一边尺寸偏大或偏小。
磨损检测与更换周期
生产含碳黑或白碳黑用量较大的胶料,口模磨损速度往往超出预期。建议每次生产结束后,用内径千分尺测量口模关键部位尺寸,与原始图纸比对。当磨损量超过0.05mm时,制品精度已无法保证,需安排修模或更换备件。
洛阳地区橡胶制品厂商
洛阳及周边地区橡胶制品厂家多,不少客户反馈口模积碳问题严重。模具使用一段时间后,口模内壁沉积的碳化物会缩小实际出料截面,造成制品尺寸逐渐变小,直至清理后恢复正常。建议每班结束后对高温部位进行软质铜刷清理,避免积碳硬结。
此外,装配时口模螺栓紧固力矩不均匀,会造成口模缝隙一侧大一侧小,挤出制品呈楔形偏差。正确做法是按对角线顺序分三次逐步拧紧螺栓,每次施加相同力矩。
橡胶挤出机日常操作规范与排查清单
将以下内容打印出来,挂在机台旁,作为班前、班中、班后的对照表。
开机前检查清单
- 确认机筒各段实测温度与设定值偏差不大于±3℃。
- 检查口模表面清洁度,确认无积碳与残胶。
- 低速空转30秒,听是否有异响,观察主电机电流是否平稳。
- 确认牵引履带或牵引轮表面磨损均匀,无打滑迹象。
生产过程中的监测频次
每30分钟测量一次制品关键尺寸,并记录在过程控制卡上。连续三次测量值极差超过公差范围的50%,立即停机排查温度与压力波动原因。
停机后的保养动作
用低压压缩空气吹净口模残胶,拆下模芯检查磨损痕迹。清理滤网板,更换已变形或破损的滤网。
关于“橡胶挤出机尺寸波动”的常见问题解答
Q1:同一台挤出机,生产不同批次胶料时尺寸差异明显,设备本身却一切正常,是什么原因?
设备各项指标正常而尺寸有差异,多数情况下问题落在原料批次上。不同批次胶料的门尼粘度、生胶塑炼程度、填料分散质量存在差异,直接导致挤出流量与膨胀行为不同。改善方法是提报“来料检测”制度,每批胶料入场时留存样品并记录操作参数,通过批次数据对比快速定位差异源头,而不是反复调整设备。
Q2:小型橡胶挤出机价格一般在什么范围?尺寸波动是否与设备档次直接挂钩?
实用型小型橡胶挤出机(螺杆直径30-50mm)市场价约几万至二十万元不等,具体视配置与品牌而定。价格较低的设备在温控仪表精度、螺杆材质、减速机质量上确有差距,温控波动幅度较大,对模具工艺要求较高。但中高端设备同样存在因维护不当引起的尺寸波动问题,往往“三分靠设备,七分靠调校”,维持稳定生产的关键在于掌握本机台的工艺规律并做好周期性维护记录。无论设备价位如何,掌握温度、压力、胶料三大核心变量的控制逻辑,是减少更换设备投入的前提下最有效的降本手段。
Q3:橡胶挤出机机头压力正常范围参考值是多少?如何判断压力异常?
常见的橡胶挤出机机头压力范围通常在5-20MPa之间,具体数值由胶料硬度、口模截面积、螺杆转速共同决定。判断异常的方法是观察压力表指针的平稳性。压力波动幅度超过平均值的10%时,优先检查滤网是否即将堵塞,其次排查螺杆转速是否存在周期性波动。若压力持续高于上一生产周期同参数下的正常值,则考虑胶料粘度增加或口模局部磨损导致截面积缩小。建议每批次记录压力-转速-温度对应表格,积累本厂典型胶料的基础数据档案,为后续生产提供参照。
尺寸波动问题本质上是一个系统性误差的累积结果,温度是基础,压力是表象,胶料是源头,口模是边界。抓住这四个环节的关键数据并建立常态化监测记录,多数波动问题在发生前就能被提前拦截。与其每次波动后抢救式调整,不如将数据记录、设备保养、来料检验三项工作固化到日常流程中,挤出制品的长期稳定性自然建立起来。