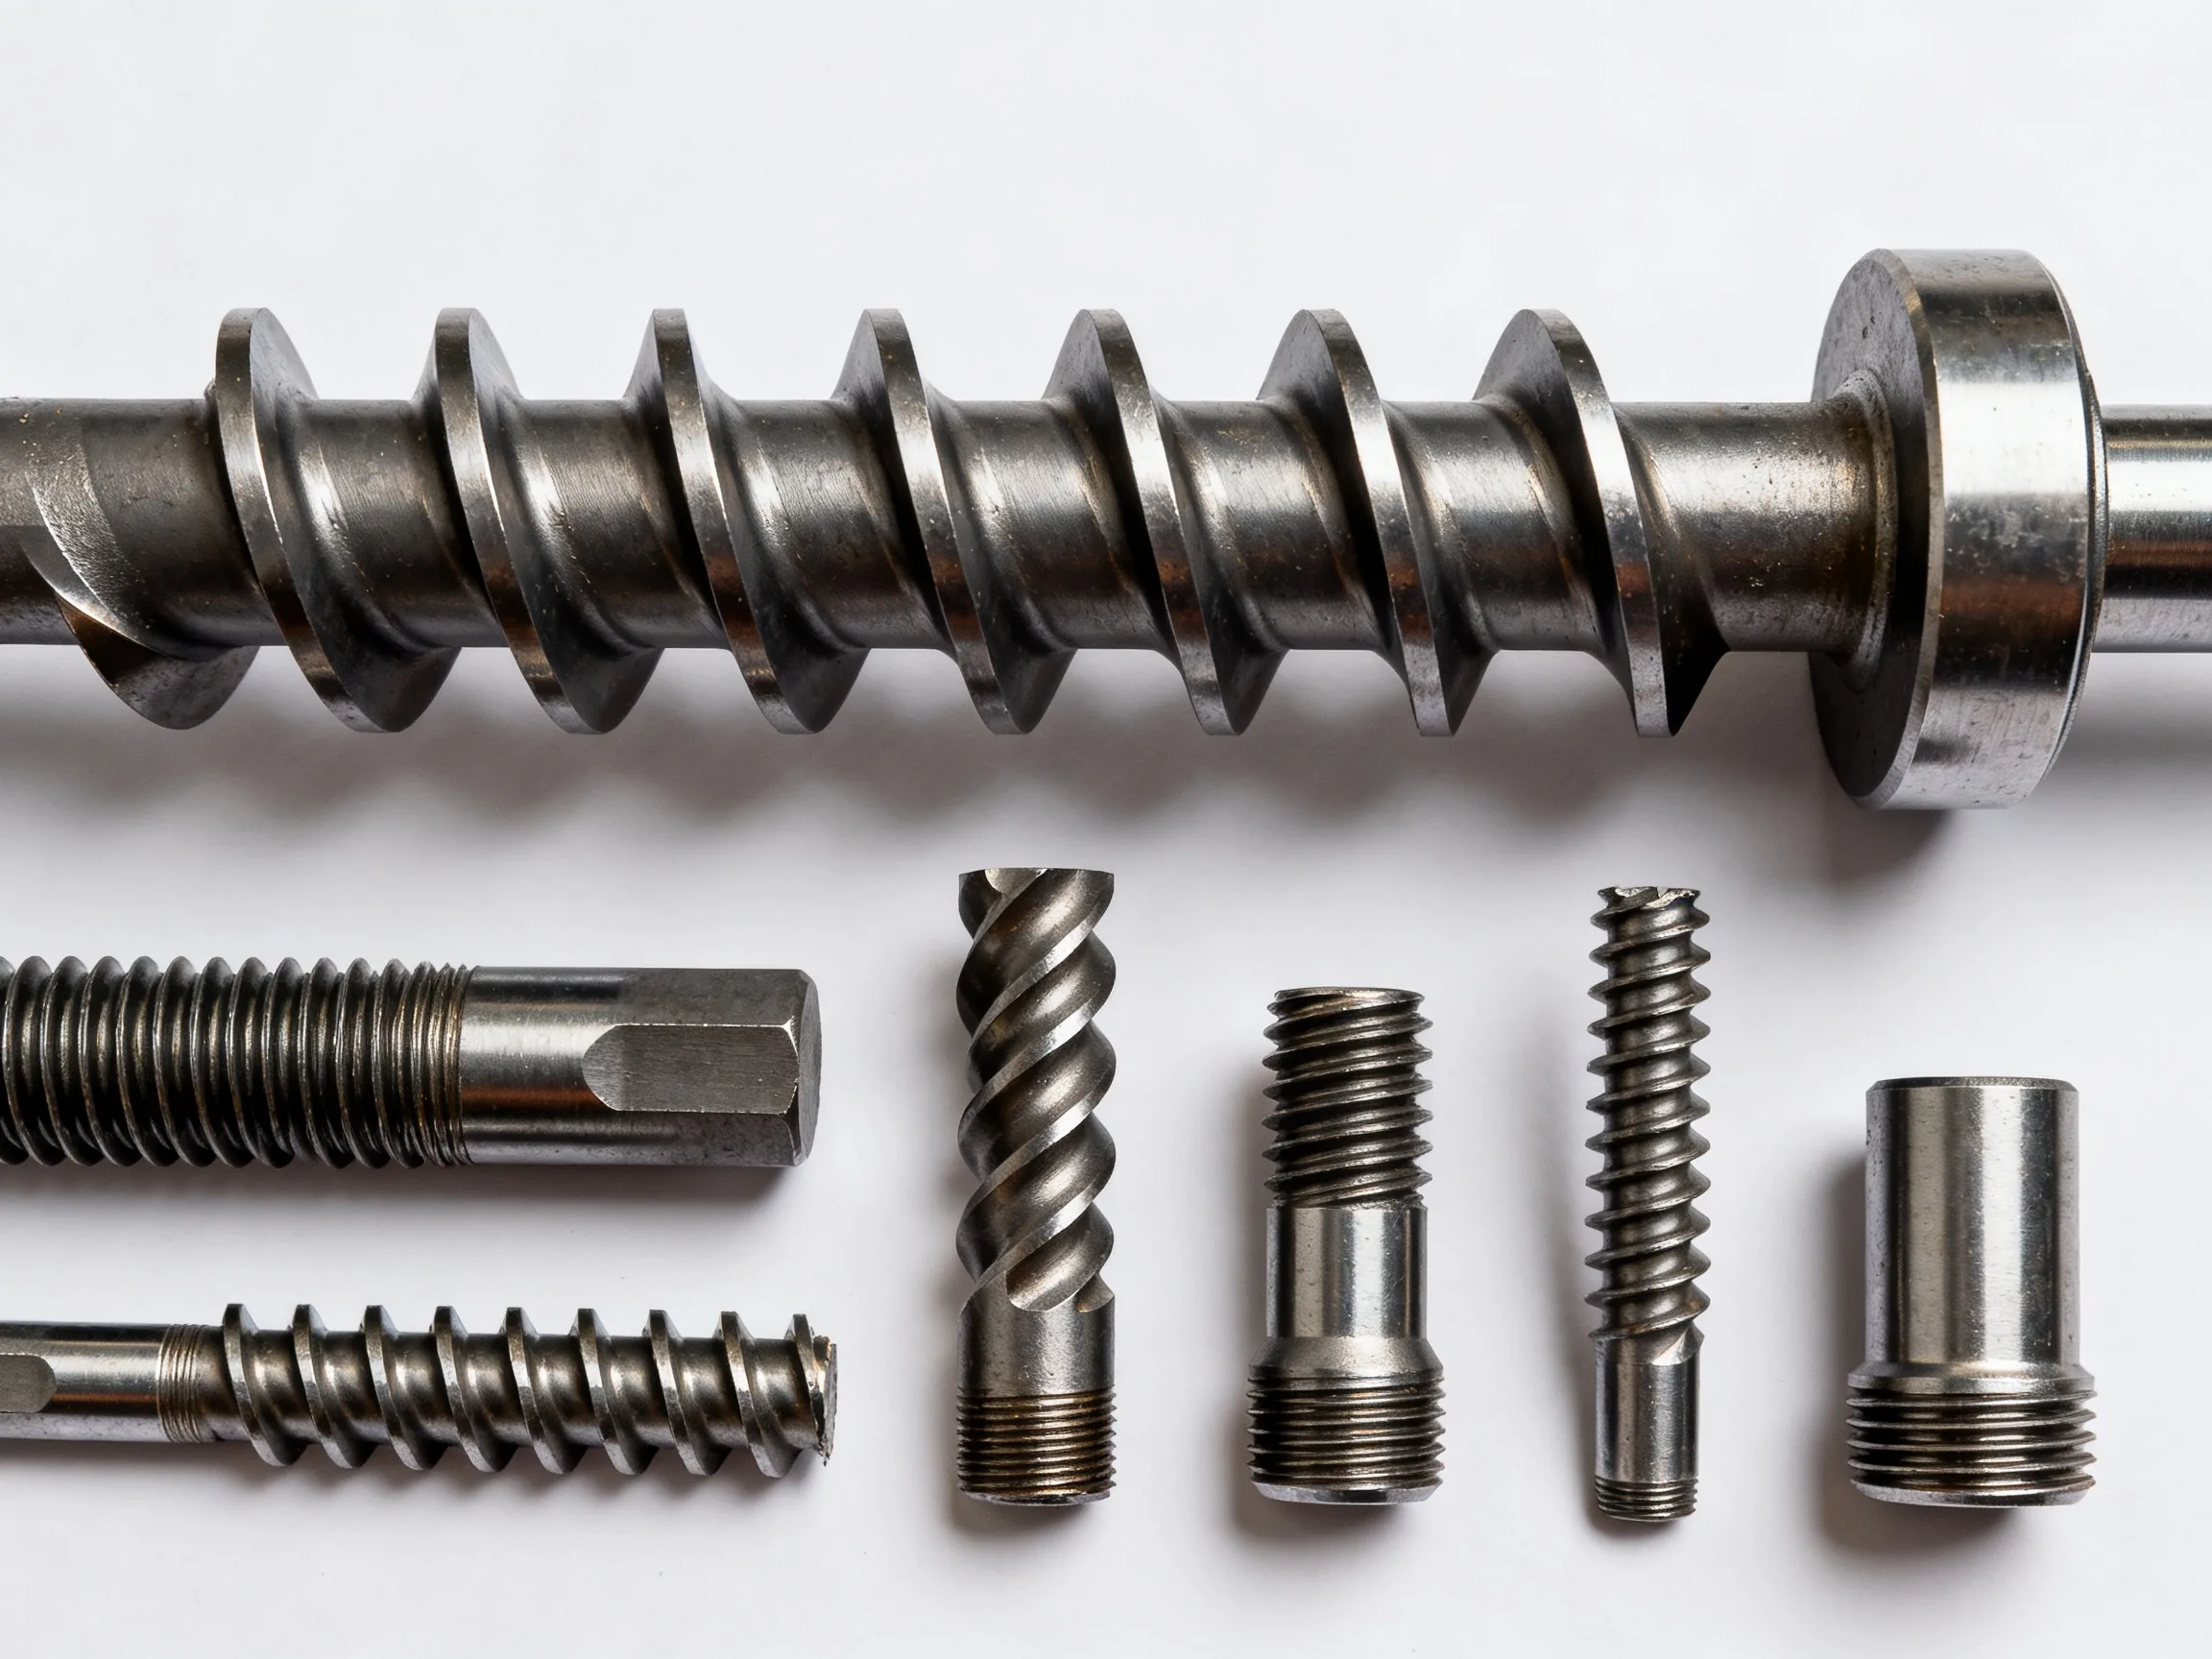
橡胶挤出机螺杆设计参数如何影响能耗,螺杆设计怎么优化更省电?
橡胶挤出机螺杆设计参数对能耗影响非常大,业内普遍认为螺杆部分的电力消耗占整台设备能耗的一半以上,长径比、压缩比、螺纹深度和螺杆转速这几个参数选择得当,单位产量的电耗可以明显下降,选错了则会长期多交电费。
不少橡胶厂老板买设备时只看价格和产量,螺杆参数往往被忽略。结果设备到位后,电流表天天飘红,电费单一年比一年难看。这篇文章就把螺杆设计参数和能耗之间的关系掰开揉碎讲清楚,帮你在选型、改造时少走弯路。
螺杆为什么是挤出机的“耗电大户”
橡胶挤出机的原理说穿了就是“喂料—输送—压缩—塑化—挤出”一条龙。这条流水线上的动力,几乎全靠螺杆旋转来提供。胶料在螺槽里被剪切、摩擦、挤压,机械能转化成热能,这个过程本身就要吃掉大量电力。
行业共识认为,挤出机的能耗主要花在三个地方:胶料的剪切塑化、机筒加热系统的保温补偿、以及传动系统的机械损耗。其中螺杆直接参与的剪切塑化占大头,机筒加热反而在螺杆塑化效率高时可以降低负担。换句话说,螺杆设计越合理,胶料塑化越顺畅,加热圈的工作量就越小,整体能耗自然往下走。
这就好比人吃饭,牙口好的人细嚼慢咽肠胃负担小,牙口不好的人囫囵吞枣,胃就得加班。螺杆就是挤出机的“牙口”。
哪些螺杆参数在暗中决定你的电费
长径比:能量转换的“跑道长度”
长径比是螺杆有效长度和直径的比值,常见范围在12到20之间。
- 长径比偏大(16-20):胶料在螺杆里停留时间长,塑化更充分,可以在较低转速下达到同样塑化质量,剪切生热温和,电耗相对平稳。
- 长径比偏小(12-14):塑化任务集中在短距离内完成,往往被迫提高转速来弥补,电流升高,胶料温升也难控制。
多数情况下,生产实心胶条、胶管这类常规制品,16左右的长径比是比较经济的选择。如果你的配方塑化性能好,适当缩短也能省设备成本,这个账要结合产品算。
压缩比:胶料被“捏”多紧的分寸感
压缩比指加料段螺槽容积与计量段螺槽容积之比,橡胶螺杆常见在2.0到3.0之间。
压缩比的影响逻辑很直接:
1. 压缩比过小,胶料压实不充分,排气不良,塑化不均匀,操作工只能靠提高机筒温度硬顶,加热能耗上去了。
2. 压缩比过大,剪切和挤压剧烈,电机负载陡增,还容易造成胶料过炼、焦烧风险。
业内专家指出,不同胶种对压缩比的需求差异明显:天然橡胶流动性好,压缩比可以偏低;含填料比例高的硬质胶料(比如高炭黑配方),需要更大的压缩比来保证塑化质量。选压缩比之前,先弄清楚自己主要跑什么配方,这一步能省下后面很多调试电费。
螺槽深度与螺纹结构:剪切强度调节阀
螺槽浅,剪切强,塑化快但电机吃力、胶料温升高;螺槽深,剪切柔和,产量大但可能塑化不透。这是个跷跷板,没有绝对答案,只有匹配不匹配。
螺纹结构上,目前主流的几种各有适用场景:
| 螺杆类型 | 能耗特点 | 适用场景 |
|---|---|---|
| 普通等距变深螺杆 | 结构简单,中等能耗 | 常规胶管、胶条 |
| 主副螺纹(屏障型)螺杆 | 塑化质量高,能耗利用率较好 | 对质量要求高的挤出 |
| 销钉式冷喂料螺杆 | 塑化均匀,可降低机筒加热负担 | 冷喂料挤出工艺 |
冷喂料挤出机近几年在中小橡胶厂普及较快,一个重要原因就是它省掉了热炼工序,螺杆独自承担塑化任务,虽然单机功率大,但整条生产线的综合能耗反而占优。这也是“看单机还是看全线”的典型例子。
螺杆转速:最容易被忽视的能耗放大器
螺杆转速和功率消耗近似成幂函数关系,转速提高,功率消耗的增长速度远快于产量的增长速度。这就是很多厂“开高速反而更费钱”的原因。
实操上有条经验路径可以参考:
1. 在保证塑化质量的前提下,先做低速试挤,记录电流和单位时间产量。
2. 逐步提高转速,每档记录电流、胶温、制品外观。
3. 找到“单位产量电耗最低”的那个转速点,把它固化到工艺卡上。
据不少使用变频驱动的厂家反馈,加装变频器后按工艺卡精准控速,比老式电机全速运行加阀门调节的方式,电费节省效果比较可观。投资回收期多数情况下在一年到两年之间,具体看当地电价和开工率。
螺杆磨损后能耗为什么悄悄上涨
参数设计再好,螺杆用旧了照样费电。螺杆和机筒之间的间隙随着磨损增大,胶料会沿螺杆返流,等于一部分做功被浪费掉了。操作工常见的应对办法是提高转速硬撑产量,结果电流一路走高,制品质量还不稳定。
判断螺杆磨损有个简单路径:
- 观察同样转速下的电流是否比新机时明显偏高。
- 对比同样配方下的挤出量是否下降。
- 检查制品是否存在塑化不均、密度不稳的现象。
出现这些信号,建议安排螺杆机筒间隙检测,磨损超标时修复或更换,比继续多交电费划算得多。
不同地域和场景的选型侧重
南方地区夏季气温高,机筒散热条件差,胶料温升控制压力更大,螺杆设计上更适合偏向低剪切、深螺槽的温和型参数,配合水冷系统使用。北方冬季胶料偏硬,加料段扭矩需求大,螺杆强度和传动配置要留足余量。
山东、河北等地的轮胎及胶管产业集中区域,很多厂家已经把螺杆改造纳入节能技改清单,重点就是换用高效塑化螺杆和变频驱动,这类改造在当地也有比较成熟的配套供应商。广东、浙江一带的密封件和电线电缆料企业,则更多在精密控温和低剪切螺杆上做文章,兼顾能耗和制品稳定性。
至于“橡胶挤出机螺杆多少钱一根”这类问题,行情波动较大,普通碳钢螺杆价格相对亲民,双合金耐磨螺杆贵出不少,但寿命长、间隙保持性好,从全生命周期算账往往更省。采购时建议同时索取能耗相关参数(比功率、产量对应功率),把电费折算进采购决策。
常见问答
橡胶挤出机螺杆设计参数对能耗影响有多大?具体能差多少电费?
影响很大。螺杆参数直接决定剪切生热效率,塑化效率高的螺杆可以减少对机筒加热的依赖,同时降低电机无效做功。不同螺杆配置下,同产量的单位电耗差距在多数情况下是肉眼可见的,具体幅度取决于胶种、工艺和原有设备的落后程度,建议用上面提到的分档测电流方法实测对比。
老设备有必要只换螺杆不换整机吗?
多数情况下可行。换装高效塑化螺杆属于投入相对小的节能改造,前提是机筒磨损在允许范围内、传动系统状态良好。如果机筒间隙已经超标,只换螺杆效果会打折扣,需要一起评估。
冷喂料挤出机和热喂料机型哪个更省电?
看口径。冷喂料单机功率更大,但它省掉了开炼机热炼供胶这道工序的能耗和人工,整线综合能耗通常更低,同时胶料温度控制也更稳定。对于新建产线,行业普遍倾向冷喂料方案;已有热炼配套的老线,则要算清改造账再动。
把螺杆参数当回事,本质上是把电费当回事。长径比、压缩比、螺槽深度和转速这四个参数选对、调准、维护好,设备才能真正做到多出活、少吞电。