销钉挤出机比热喂料挤出机好在哪里,哪种更适合橡胶厂使用
销钉挤出机在塑化均匀性、出料稳定性和低温挤出方面明显优于传统热喂料挤出机,但设备造价更高、维护更复杂;如果追求胶料质量和生产连续性,销钉式是首选,如果预算有限且产品要求不高,热喂料机依然够用。
在橡胶制品行业摸爬滚打的老师傅都知道,选挤出机就像选搭档——不是最贵的最好,而是最合拍的才好。今天咱们就把销钉挤出机和热喂料挤出机这两位“老搭档”拉出来遛遛,从结构、性能、成本到适用场景,掰开揉碎讲清楚。
销钉挤出机与热喂料挤出机的结构原理有什么区别
想搞懂两者的优缺点,得先弄明白它们是怎么干活的。
热喂料挤出机:老派手艺人的“直脾气”
热喂料挤出机是橡胶行业的老前辈,结构相对简单:
- 螺杆为普通等距不等深螺杆,没有附加混炼元件
- 胶料必须先经过热炼机预热到60-80℃左右,才能喂入挤出
- 依靠螺杆的剪切和机筒外部加热来实现塑化和输送
说白了,它自己不怎么会“热身”,得靠外面的开炼机把胶料先揉热了再喂进来。整个流程需要热炼工序配合,人工干预多。
销钉挤出机:自带“搅拌勺”的聪明选手
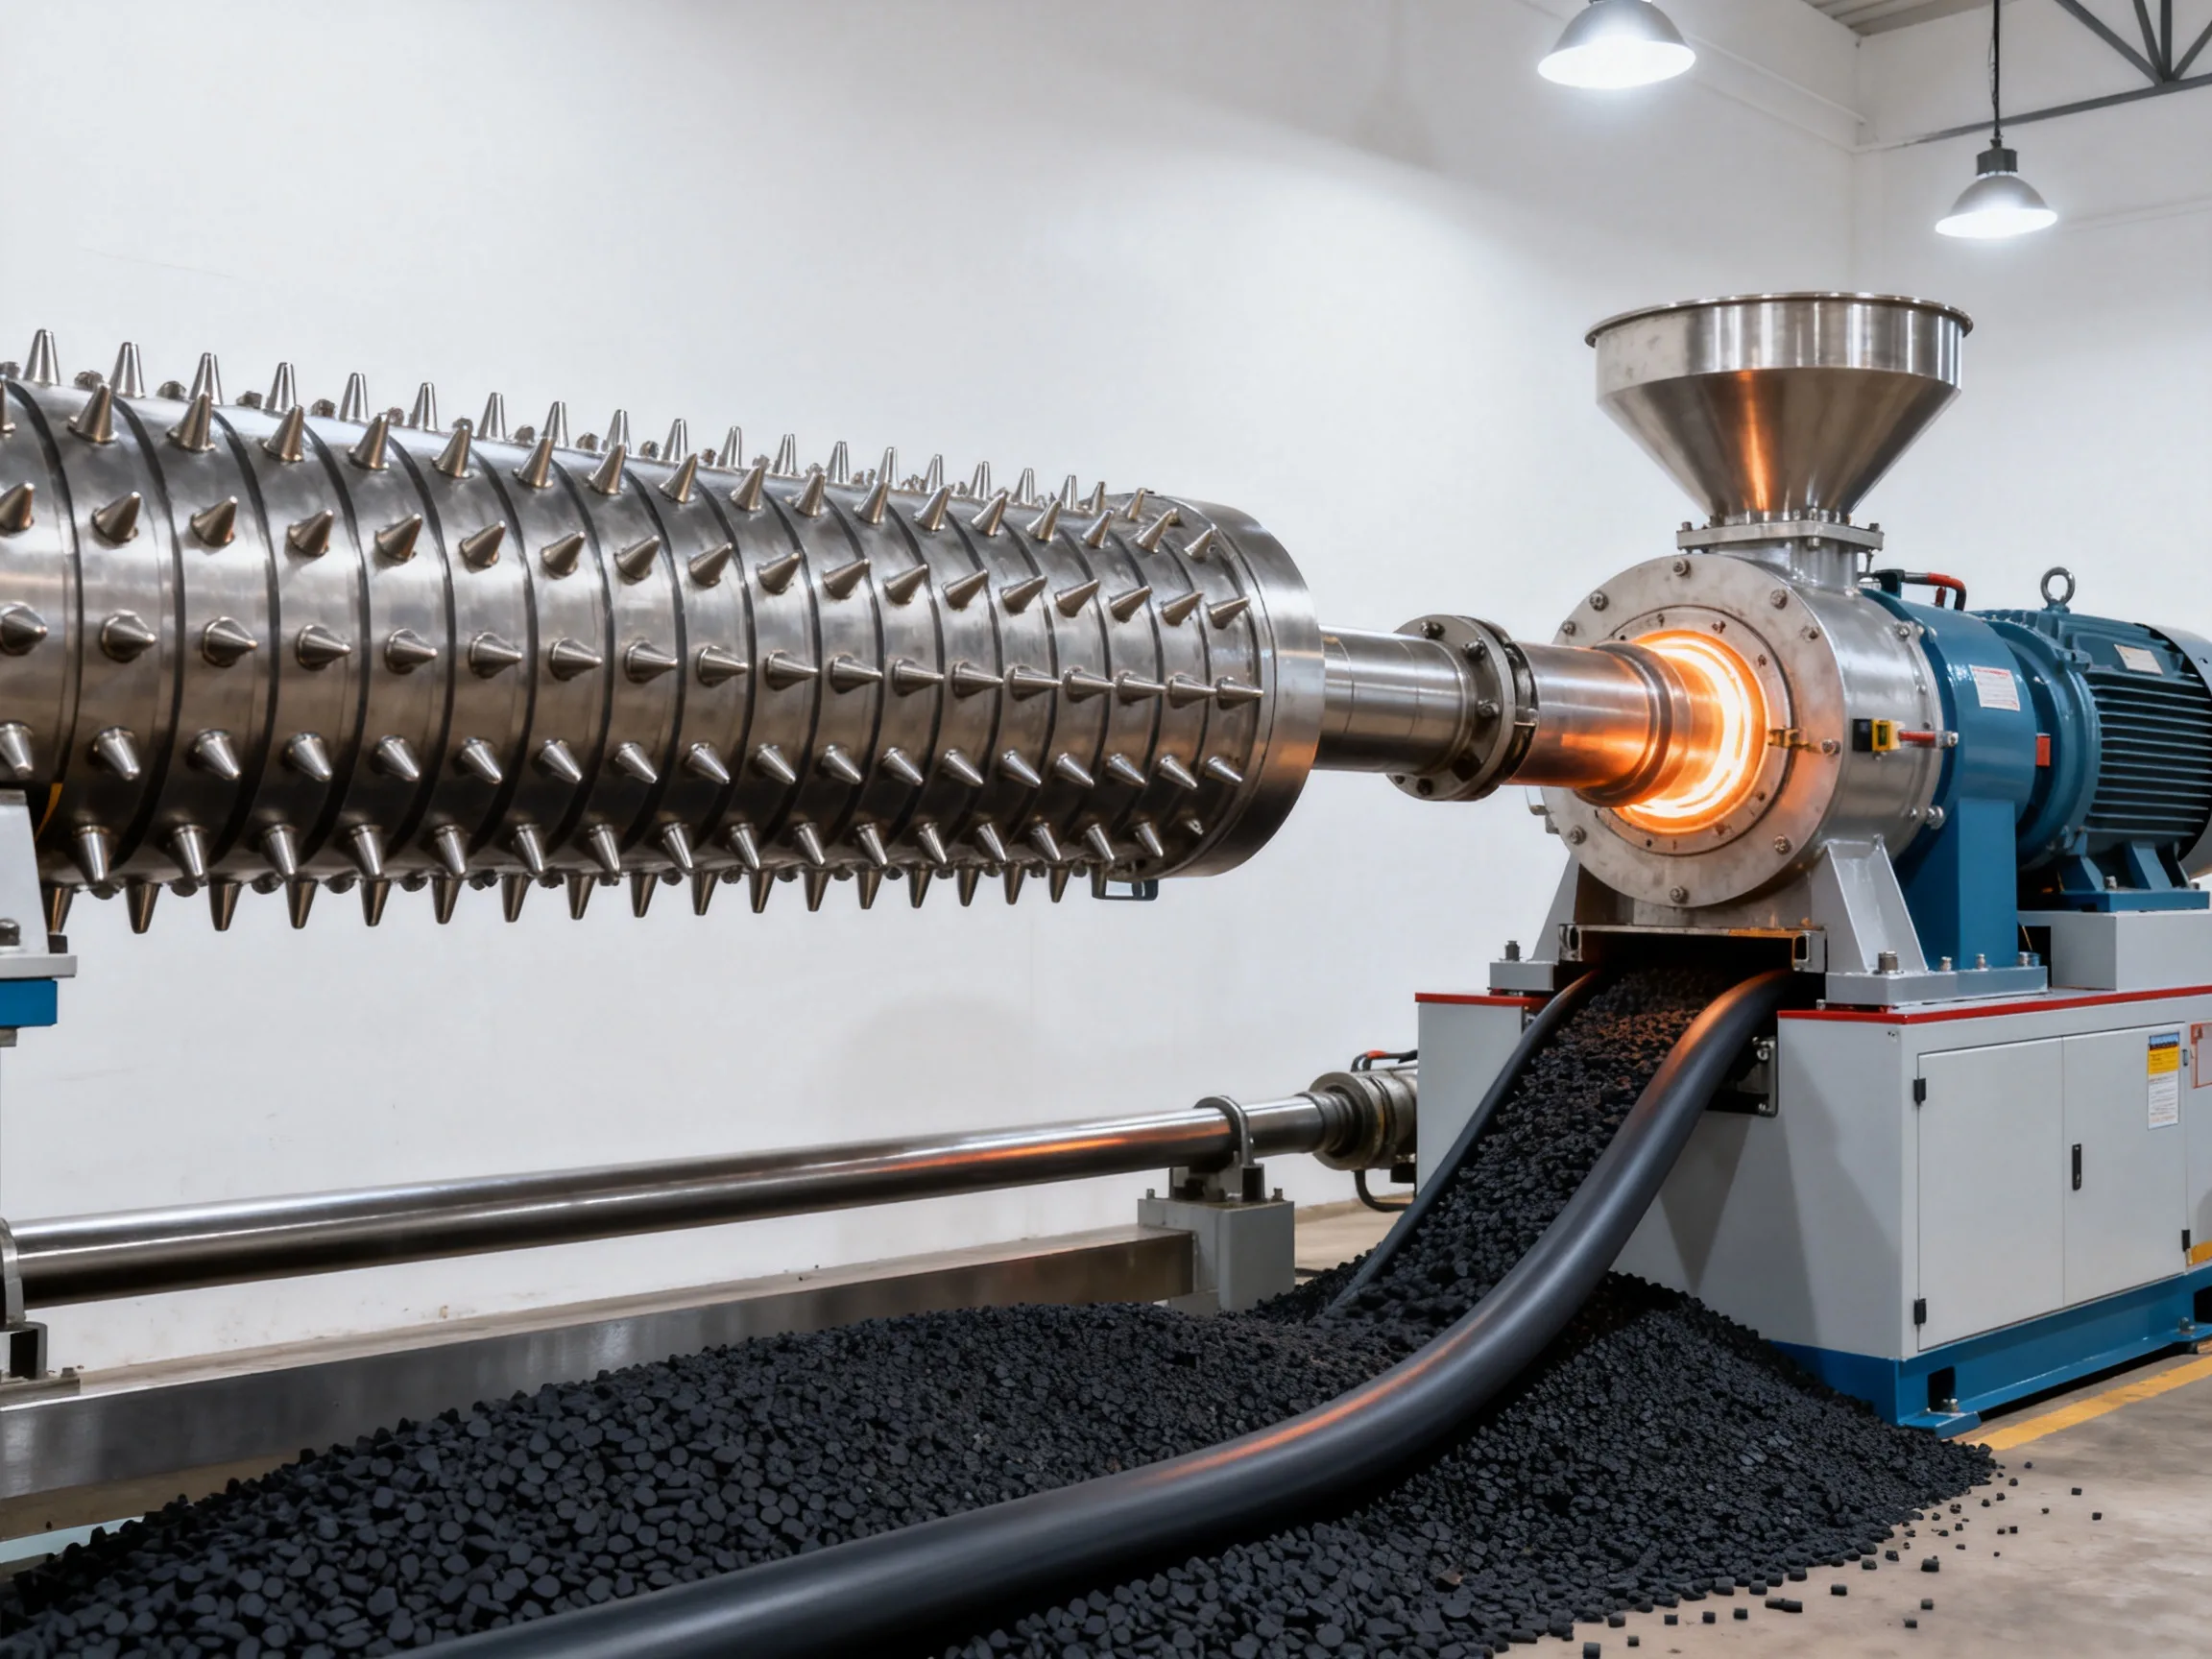
销钉挤出机是在普通冷喂料挤出机的基础上,在机筒上沿螺杆轴向排列安装若干组销钉。业内专家指出,销钉的存在改变了胶料的流动路径:
- 销钉深入螺杆螺槽,对胶料进行纵向切割和分流
- 胶料在螺杆与销钉之间反复被“搅动”,塑化更充分
- 可直接喂入冷胶料,省去热炼工序,实现连续化生产
打个比方,热喂料机像揉面只朝一个方向使劲,销钉机则像边揉边翻面,面团自然更均匀。
销钉挤出机相比热喂料挤出机的优点有哪些
塑化质量高,挤出半成品致密
这是销钉机最硬核的优势。销钉对胶料的分流搅拌作用,让温度和塑化程度更均匀。多数情况下,销钉机挤出的胎面、胶管等半成品尺寸稳定、断面致密,气泡和海绵现象明显减少。这对轮胎、密封件等对气密性要求高的产品尤其关键。
挤出温度低,适合敏感胶料
行业共识认为,低温挤出是衡量挤出机技术水平的重要指标。销钉机虽然剪切作用强,但胶料翻动散热好,配合温控系统,挤出温度更容易控制在合理区间。对于丁基橡胶、氯丁橡胶等对温度敏感、容易焦烧的胶料,销钉机的适应性明显更好。
省去热炼工序,自动化程度高
- 热喂料工艺流程:热炼机热炼 → 人工割胶条 → 带式输送喂料 → 挤出
- 销钉冷喂料工艺流程:胶片直接喂入 → 挤出
一条热炼工序的省略,意味着少用一台开炼机、少配一两名操作工,车间布局也更紧凑。对于上连动线的挤出压延、盐浴硫化等连续生产工艺,销钉机几乎是标配。
产量稳定,挤出膨胀率低
胶料塑化均匀直接带来挤出膨胀率的降低,口型设计更容易,半成品尺寸公差更好控制。做异型密封条、复杂断面胎侧胶的厂家对此感受最深——口型调好了不容易跑偏,废品率自然往下走。
销钉挤出机相比热喂料挤出机的缺点有哪些
优点说完了,也得讲讲销钉机的“短板”,避免选购时踩坑。
设备造价明显更高
很多采购负责人关心的第一个问题就是:销钉冷喂料挤出机价格贵多少?从市场行情看,同规格的销钉冷喂料挤出机价格通常是热喂料机的1.5倍甚至更高,具体取决于螺杆直径、销钉组数和温控配置。对于小作坊或订单不饱和的企业,这笔投入回本周期较长。
维护保养要求高
- 销钉与螺杆间隙小,胶料中混入金属杂质容易损伤销钉和螺棱
- 销钉属于易损件,需定期检查更换,备件成本持续存在
- 拆装清理比普通机筒更费工时
热喂料机结构简单,机修师傅看两眼就会拆装;销钉机的维护则更依赖厂家培训和专业工具。
对喂料状态更敏感
销钉机吃冷料,但如果胶片薄厚不均、回弹性差异大,可能出现喂料波动、出料不匀的情况。热喂料机因为有热炼工序“打底”,胶料状态相对可控,反而对来料波动的容忍度更高。
能耗结构不同
销钉机单机功率较大,但省掉了热炼机的能耗和人工。整体算账多数情况下更划算,但如果产量小、开开停停,冷机升温预热的时间成本反而不如热喂料机灵活。
两种挤出机核心参数对比一览
| 对比维度 | 销钉挤出机 | 热喂料挤出机 |
|---|---|---|
| 喂料方式 | 冷胶料直接喂入 | 需热炼至60-80℃ |
| 塑化均匀性 | 好,销钉分流搅拌 | 一般,依赖热炼质量 |
| 挤出温度控制 | 精准,可低温挤出 | 偏高,依赖操作经验 |
| 挤出膨胀率 | 较低 | 较高 |
| 设备造价 | 高 | 低 |
| 维护难度 | 需定期检修销钉 | 简单,维护成本低 |
| 自动化程度 | 高,可连动线 | 低,需人工配合热炼 |
| 适合企业 | 规模化、连续化生产 | 中小厂、小批量订单 |
如何根据自身情况选择:销钉挤出机选购实用建议
与其纠结哪种机器“更好”,不如对照下面几个问题自查。
看产品和工艺要求
- 做轮胎胎面、内衬层、高要求密封条:优先销钉冷喂料
- 做普通胶管、胶板、低要求杂件:热喂料够用
- 需要对接连续硫化线、挤出压延线:基本只能选销钉机
看订单结构和产量
订单饱和、品种相对固定、日产量大的,销钉机的效率优势能充分发挥。订单零散、频繁换胶种换颜色的,热喂料机换料快、清理简单,灵活度反而占优。
看预算和维护能力
采购前的三个动作
1. 让供应商提供与你常用胶种匹配的试机打样服务,现场看半成品断面和尺寸稳定性
2. 核实销钉备件的供货周期和价格,写进合同
3. 了解本地或同省是否有售后服务点,橡胶机械行业服务体系比参数更重要
近几年国内江苏、山东、广东等橡胶机械产业集中地的厂家技术都比较成熟,同等配置多对比两三家报价,成交价有相当幅度的议价空间。
常见问答
销钉挤出机可以做热喂料工艺吗?
可以。销钉冷喂料挤出机本身具备塑化能力,喂入预热过的胶料完全没问题,相当于“向下兼容”,只是没必要而已。
销钉数量是不是越多越好?
不是。销钉组数需与螺杆长径比、胶料特性匹配,常见的配置为沿机筒轴向排列多组、每组若干枚。销钉过多会导致阻力增大、温升过快,反而影响挤出质量。
老热喂料机可以改造成销钉式吗?
部分机台可以。改造需要在原机筒上钻孔加装销钉套并更换配套螺杆,涉及机筒强度校核,必须由原厂或专业橡机厂家评估后实施,不建议自行改装。
选挤出机归根结底是算三笔账:质量账、成本账、发展账——销钉机赢在前两笔的长线,热喂料机赢在眼前的轻投入,把自己的产品定位想清楚,答案自然就有了。