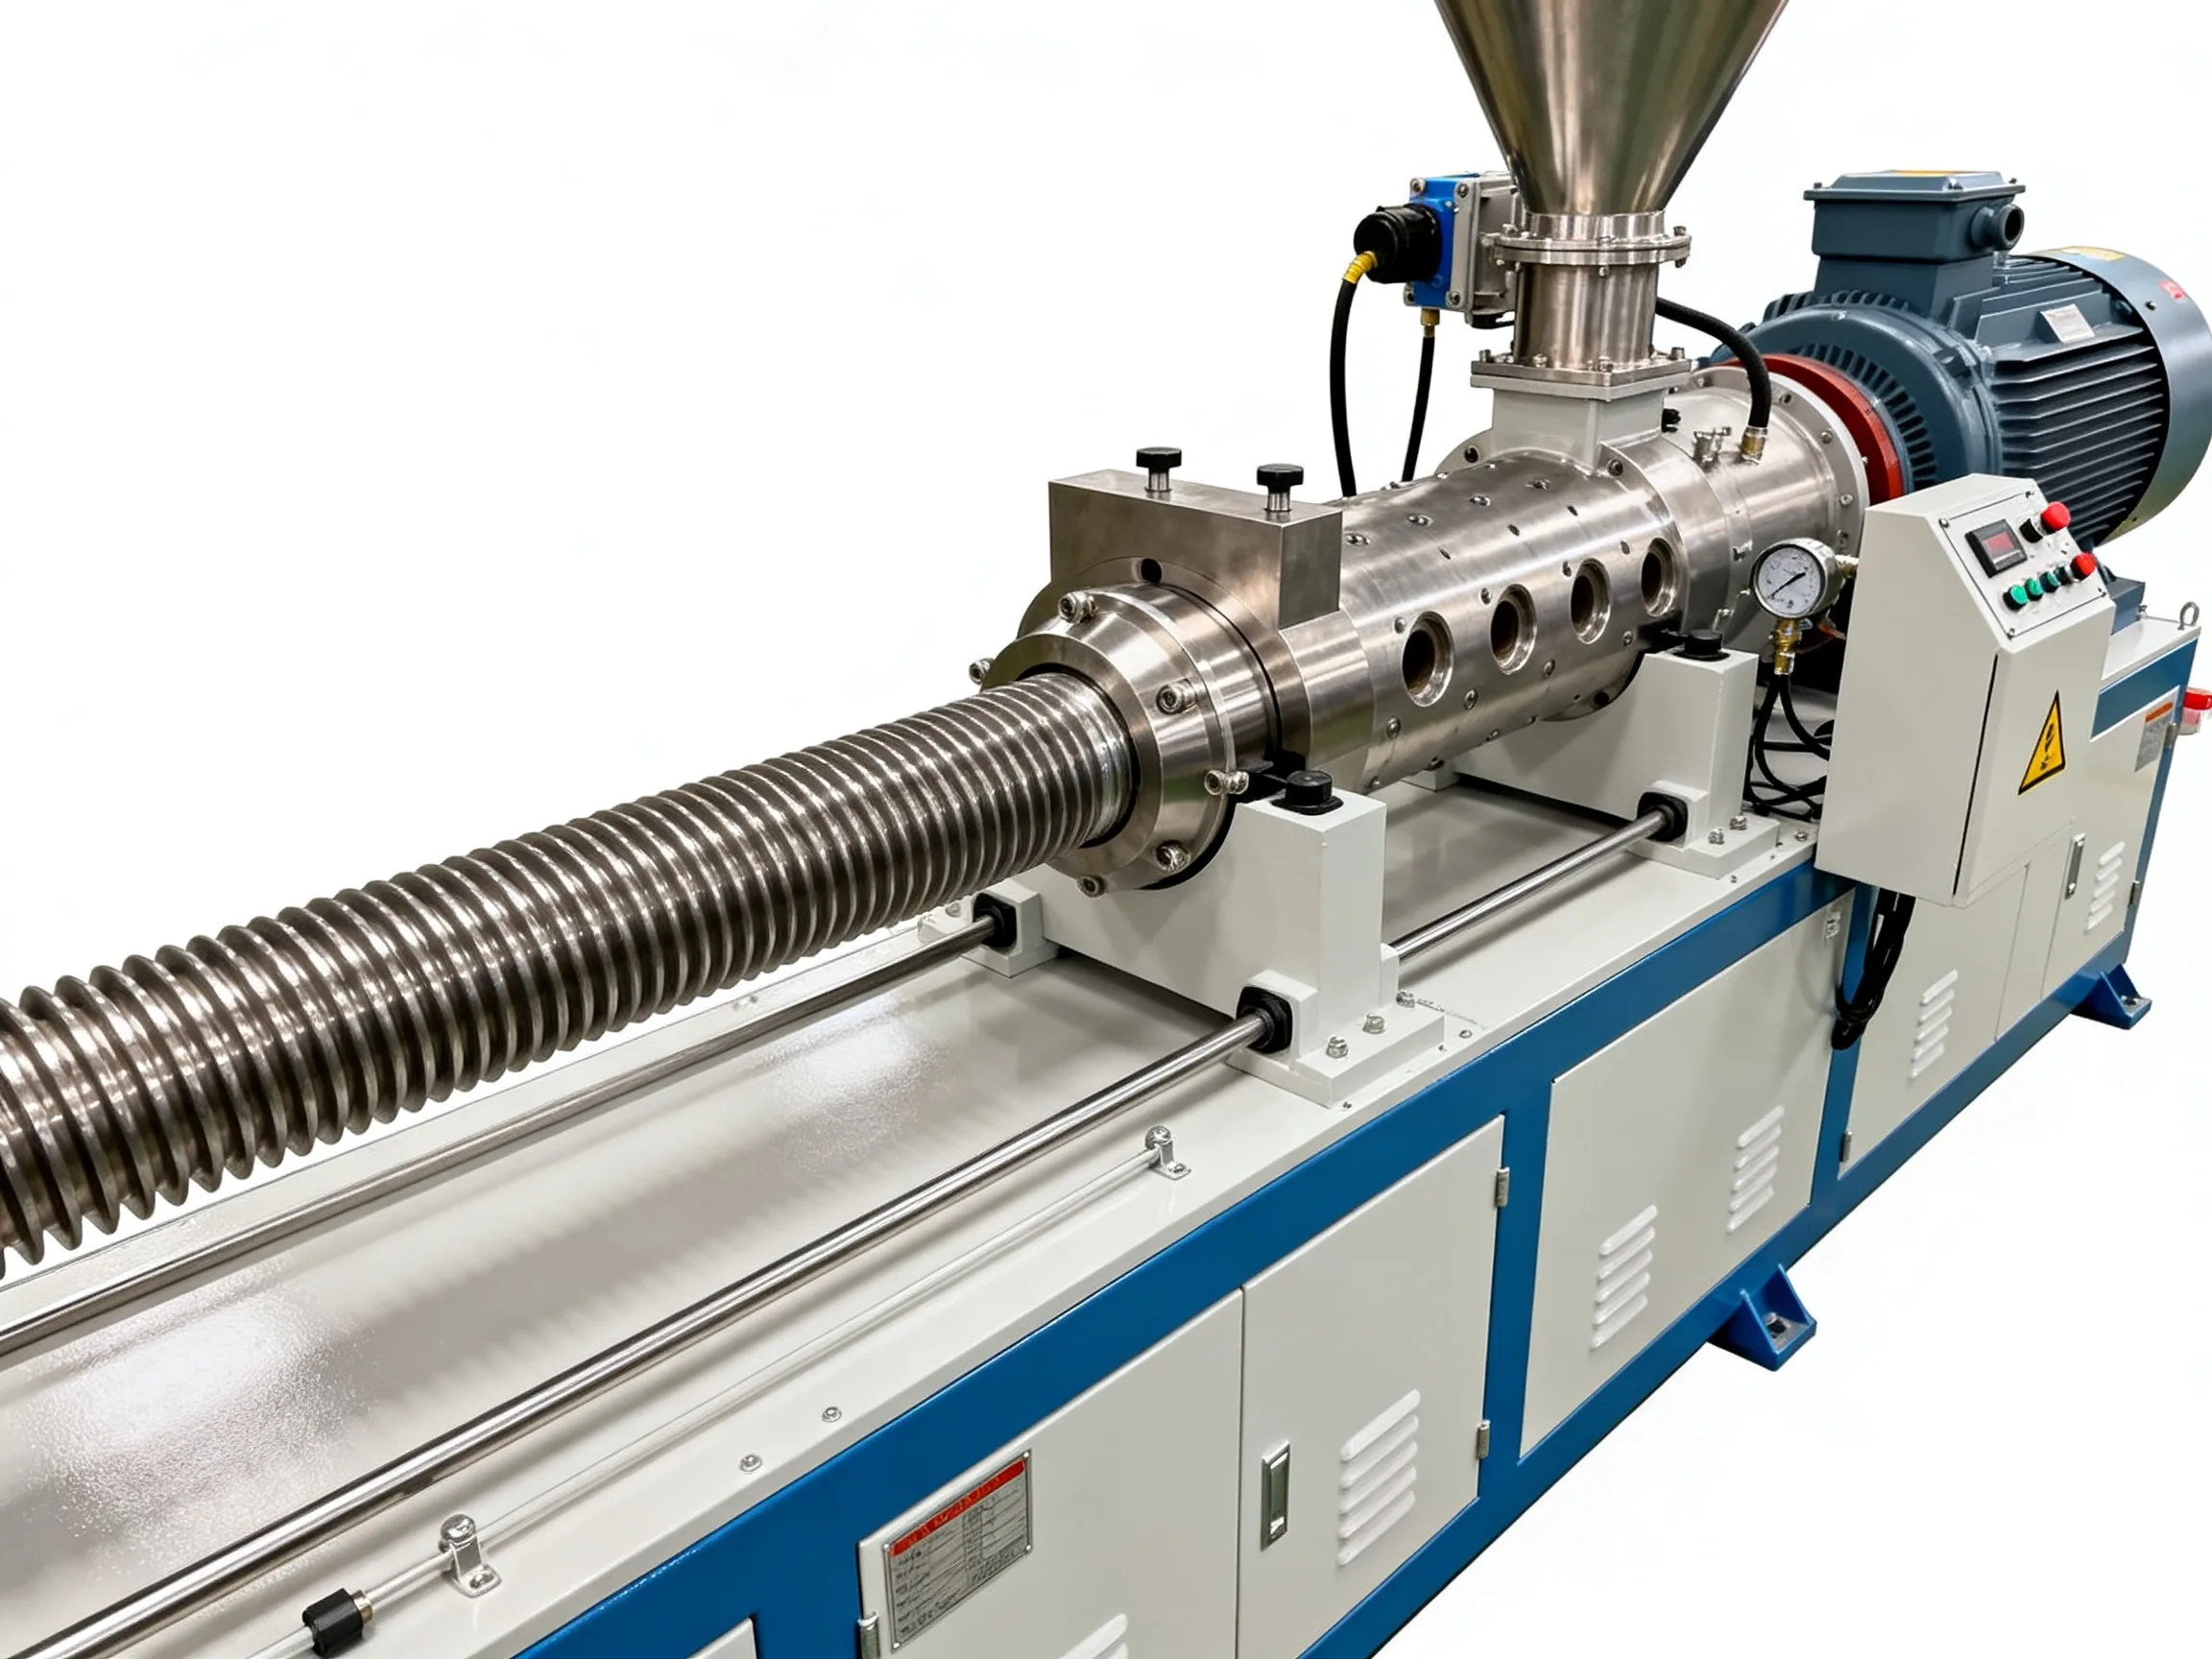
选购发泡挤出机要看哪些关键参数,哪家厂家质量好?
买发泡挤出机,最该盯住的是螺杆直径与长径比、发泡剂注入系统的计量精度、温控分区数量以及冷却定型能力这四组参数,它们直接决定泡孔均匀度和成品密度合格率,也是报价差异最大的地方。下面把这些参数逐项拆开讲,帮你把预算花在刀刃上。
先搞清楚自己的产品需求,再谈参数
很多采购流程走反了:先看设备参数表,再倒推能做什么产品。正确的顺序是根据产品定设备。发泡挤出机常见应用包括XPS保温板、发泡PP/PE片材、发泡管材、汽车内饰发泡件等,不同产品对设备的要求差别很大。
按产品类型初步锁定机型
- 做XPS保温板:主流选用螺杆直径90mm至150mm的机型,长径比通常在45:1至55:1之间,属于大长径比设计,保证发泡剂充分混炼。
- 做发泡片材、发泡餐具:多选65mm至90mm机型,搭配T型模头,重点看模唇调节精度。
- 做发泡管材:除了主机,还要关注定径套和真空定型箱的配套能力。
- 做高倍率发泡制品(发泡倍率20倍以上):优先看发泡剂注入量和成核剂分散系统的配置。
想清楚自己主做什么产品、产量目标是多少,参数才有讨论的基准。同样一台机器,做低倍率板材和做高倍率片材,完全不是一回事。
螺杆直径与长径比:产能和塑化质量的基础
这是选型时绕不开的第一组参数,也是价格差异的第一来源。
螺杆直径决定产量上限
业内有一个粗略的经验共识:同种物料下,产量与螺杆直径的平方近似成正比。也就是说,90mm机型产量大约是65mm机型的两倍左右。采购时不要只看厂家标称的理论产量,要问清楚是在什么物料、什么发泡倍率条件下的实测值。有的厂家报的是纯挤出不发泡状态的数据,实际发泡生产时因熔体含气,产量要打折扣。
长径比影响混炼质量
长径比越大,物料在机筒内停留时间越长,发泡剂与熔体混合越均匀,泡孔越细密。但长径比过大也带来问题:
- 设备成本明显上升,长径比每增加5,价格通常上一个台阶。
- 物料在高粘度发泡剂环境下停留过久,部分热敏性物料(如某些回收料配方)容易降解。
- 占地长度增加,车间布局要提前规划。
普通物理发泡工艺,40:1以上基本够用;化学发泡或对泡孔均匀性要求高的精密制品,建议45:1起步。
发泡剂注入与计量系统:泡孔质量的命门
发泡挤出机和普通挤出机的核心区别就在这一块,也是行家和外行选设备最容易拉开差距的地方。
注入方式看工艺路线
- 物理发泡(二氧化碳、丁烷等):需要高压注入泵和静态混合器,重点确认计量泵的流量控制精度和压力稳定性。
- 化学发泡(发泡母粒/母料):主要看喂料系统的精度,失重式喂料机比容积式喂料稳定得多,差价不大时建议上失重式。
计量精度为什么值钱
发泡剂注入量偏差1%,成品密度可能偏差好几个百分点,直接导致后续切割或后续工序废品率上升。选设备时要求供应商现场演示:连续运行两小时,记录注入量波动范围。稳定的设备波动一般能控制在设定值的±1%以内,波动大的设备会让你在调机环节浪费大量原料。
不少采购者问发泡挤出机厂家报价差在哪,很大一部分差价就藏在这套系统里——计量泵品牌、传感器精度、静态混合器的设计,都是看不见但天天影响生产的东西。
温控系统:分区数量和精度直接写进良品率
发泡工艺对温度极其敏感,熔体温度高一度,泡孔就可能从细密变粗大。
分区数量的选择逻辑
机筒温控分区太少,温度梯度调不出来,工艺窗口窄。主流配置参考:
- 65mm至90mm机型:8至12个温区。
- 100mm以上大机型:12至16个温区。
另外要单独确认模头是否独立温控、发泡剂注入点前后是否有独立控温段。
控温精度与传感器配置
普通挤出机控温精度±2℃就能用,发泡工艺建议要求±1℃以内。签约前可以直接问三个问题:
1. 用什么品牌的温控表和热电偶?
2. 冷却采用风冷还是水冷(水冷响应快,更适合发泡工艺的精细调节)?
3. 是否带温度超限报警和联动停机?
这三问下去,供应商的水平基本就暴露了。
冷却定型与牵引系统:常被低估的环节
熔体从模头出来后,泡孔还在生长,冷却速度决定泡孔能不能被“锁住”。
定型环节的考察要点
- 冷却定型的均匀性:XPS板对平整度要求高,看压光辊的温控精度和压力调节方式。
- 冷却长度:冷却段不够,板材下线后继续收缩变形,库存几天就翘曲。多数情况下,厚板产品宁可加长冷却段,也别省这部分钱。
- 牵引稳定性:牵引速度波动会直接反映成制品厚度波动,要求供应商提供牵引速度波动范围的实测数据。
别忽略配套设备的匹配度
主机再好,辅机跟不上一样出废品。下单前确认整线联动调试内容:破碎回料系统、称重系统、切割机是否在供货范围内,接口是否预留。山东、浙江、江苏等地的发泡挤出机厂家产业集群比较集中,实地考察时直接要求看整线开机,而不是只看单机空转。
能耗与自动化水平:算总账而不是算单价
单位能耗比总功率更重要
两台设备报价接近,一台总功率60kW、一台75kW,不能直接说后者费电。看单位产量能耗(kWh/kg):好的发泡挤出线凭借高效螺杆设计,虽然装机功率大,单位能耗反而更低。签约前要求供应商提供同物料的单位能耗数据,或者去客户现场抄电表核实。
自动化配置按人力成本倒推
- 自动测温、自动测厚、失重计量联动:适合人工成本高、追求稳定的规模厂。
- 基础手动配置:适合刚起步、产品切换频繁的小厂,后期可加装。
自动化模块尽量选带标准通讯接口的,后期升级不用推倒重来。
供应商考察与合同条款的实操清单
参数写在纸上谁都会,落地靠这几步:
1. 带着自己的原料和目标产品去供应商现场试机,连续运行不少于4小时,中途取样测密度和泡孔结构。
2. 索要同行业、同产品的客户名单,电话回访两个以上,重点问售后响应速度和备件供应周期。
3. 合同写明验收标准:产量、密度波动范围、单位能耗、噪音指标,达不到的退换或赔偿条款要量化。
4. 明确培训内容和调试周期,发泡工艺调机经验比设备本身更值钱,要求工艺工程师驻场直到产品稳定。
Q&A
发泡挤出机多少钱一台?
价格跨度很大。小型65mm发泡片材线整线大约在十几万到三十万元区间;90mm至110mm的XPS板材线通常在五十万到一百多万元;带二氧化碳物理发泡系统的进口配置或大型产线可达数百万元。具体取决于螺杆规格、发泡剂系统、自动化程度和品牌。
发泡挤出机和普通挤出机的区别在哪?
核心区别是发泡剂注入与混炼系统。发泡挤出机长径比更大、温控分区更多、计量精度更高,机筒和螺杆的密封承压设计也不同,普通挤出机改造发泡工艺多数情况下效果有限。
发泡倍率和密度是什么关系?怎么选?
两者近似成反比:发泡倍率20倍,成品密度大约是原料密度的二十分之一。保温板材通常追求高倍率以降低成本,结构件则按强度要求反推密度,选设备前先把自己产品的目标密度定下来。
选发泡挤出机,本质上是选一套能稳定复制泡孔结构的工艺系统,螺杆、计量、温控、冷却四组参数过关,再配上量化的验收条款,基本就能避开采购路上最大的那些坑。