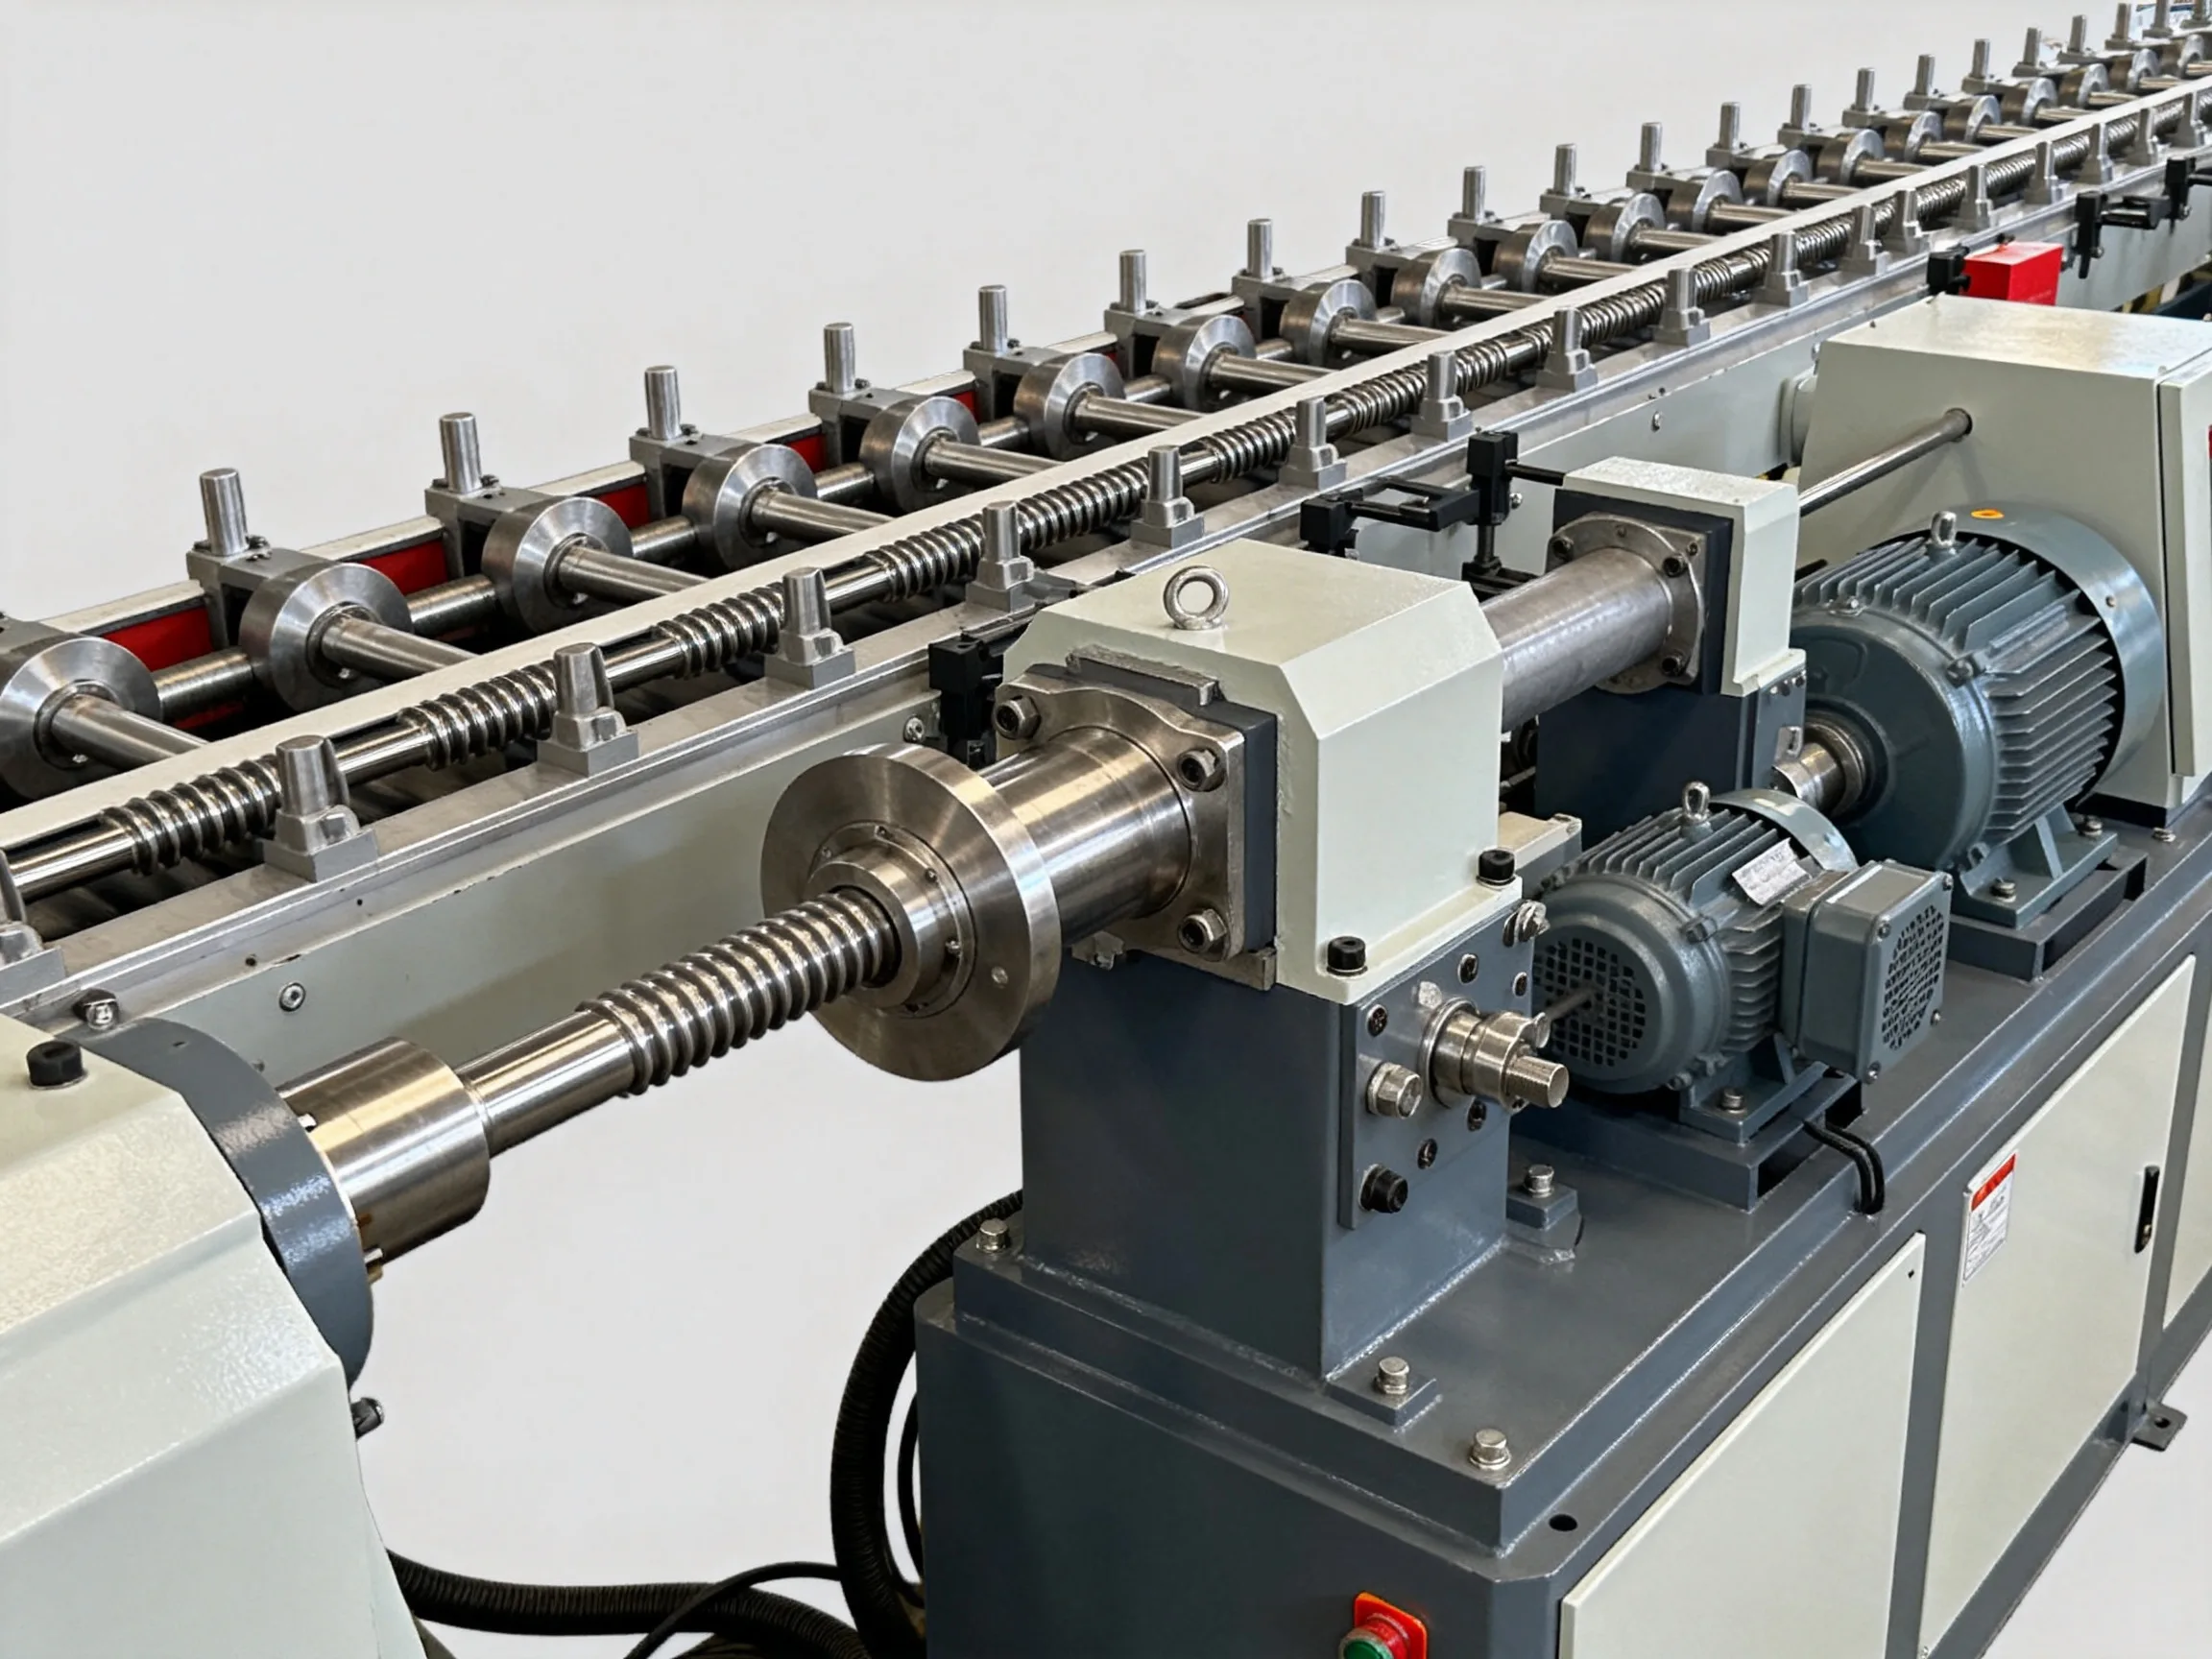
直挤压延生产线与压延机配合效果好吗,销钉挤出机厂家哪家好
直挤压延生产线和压延机配合使用,只要前后工序匹配到位,效果是好的,甚至可以说是目前铝、铜及部分合金板材加工中性价比最高的组合方式之一。两者一个负责“送”,一个负责“压”,衔接顺不顺,直接决定了成品率和生产成本。下面就把这对搭档怎么配合、效果怎么看、坑在哪里,掰开揉碎讲清楚。
直挤压延生产线和压延机到底怎么配合
先说清楚两者的分工,不然配合效果从何谈起。
各自的角色定位
- 直挤压延生产线:核心是挤压机,把加热后的铸锭通过模具挤出成型,产出的是型材、棒材或板坯等半成品。
- 压延机:负责把坯料反复轧薄,控制厚度、平整度和表面质量,产出最终板材或带材。
- 配合逻辑:挤压出坯、压延成材,前者决定“料好不好”,后者决定“材精不精”。
业内专家指出,挤压和压延的组合本质上是一条“以变形换性能”的路线——挤压细化组织,压延消除应力、提升表面,两者缺一不可。
配合的核心环节
一条完整的流程大致是这样的:
1. 铸锭加热:控制在合金的挤压温度区间,铝合金一般在400—500℃左右(视牌号而定)。
2. 挤压出坯:挤压机将坯料挤出目标截面,控制挤出比和流出速度。
3. 锯切与冷却:按压延要求定尺锯切,控制冷却速度避免晶粒粗大。
4. 压延轧制:热轧开坯、冷轧精轧,多道次逐步压到目标厚度。
5. 精整退火:矫直、清洗、退火,锁定最终性能。
这五步里,任何一步的参数失配,都会在压延环节暴露出来。比如挤压坯料温度不均,压延时就会出现板形波浪或厚度公差超标。
配合效果好不好,看这几个硬指标
很多采购在搜“直挤压延生产线和压延机配合使用效果好吗”时,其实想问的是:这套组合能不能带来实实在在的收益?答案可以从以下几方面衡量。
成品率和材料利用率
配合顺畅的生产线,挤压坯料直接进入压延工序,减少了中间倒运和二次加热,材料损耗明显降低。多数情况下,一体化配套的挤压压延线比分散式的“买坯—外协压延”模式,成品率能高出可观的一截。原因很直接:
- 坯料温度、尺寸按压延需求定制,减少了废边料。
- 无需长途转运,磕碰划伤大幅减少。
- 工艺参数在一条链上贯通,追溯和调整更快。
产品精度和表面质量
压延机本身的轧辊精度、张力控制和AGC厚度自动控制系统是关键。与挤压工序联动后,来料一致性好,压延的厚度公差可以稳定收窄。比如高精度铝板带,冷轧后厚度公差可以控制在较严格的范围内,这在前道来料波动大时是做不到的。
生产效率和能耗
挤压压延连续化生产省掉了反复升降温的能耗。据统计,热加工工序中加热成本占能耗支出的较大比例,一次加热贯通挤压和热轧两个环节,节能效果是实打实的。再加上产能匹配合理时压延机可以“吃饱不停机”,设备利用率自然上去。
不同配置的效果对比
| 对比维度 | 挤压+压延一体化配套 | 外购坯料+独立压延 |
|---|---|---|
| 来料一致性 | 高,参数可联动调整 | 受供应商批次影响 |
| 中间损耗 | 少,损耗集中可控 | 转运和锯切损耗偏多 |
| 交付周期 | 短,自主排产 | 长,依赖外协排期 |
| 初期投资 | 高 | 低 |
| 适合规模 | 中大批量稳定订单 | 小批量、多品种 |
一句话:订单稳定、量大的工厂,一体化配合的回报周期通常更短;小作坊式的零散加工,单独配压延机反而更灵活。
配合不好,往往是这几个地方出了岔子
产能不匹配
挤压机出料快、压延机消化慢,或者反过来,都会造成堵料或设备闲置。选型时建议按“压延机产能为基准、挤压机留有余量”来倒推挤压机吨位和模具配置,而不是反过来硬凑。
温度链断裂
挤压出坯到进压延机之间如果间隔太长,坯料温度掉下去,热轧第一道次就容易裂边甚至轧裂。解决方案有三种:
1. 布局上尽量缩短挤压出口到热轧机的距离。
2. 加装保温输送辊道或在线补温装置。
3. 用测温仪(红外或接触式)在进料口实测温度,低于工艺下限坚决回炉,不硬轧。
工艺参数不联动
不少工厂挤压和压延两个班组各干各的,压延端发现问题反馈不到挤压端。建议建立简单的参数联动表:坯料出炉温度、挤压速度、压延道次分配、每道次压下量,全部记录在同一张工艺卡上,出了问题按表排查,比凭经验猜快得多。
买这条线要花多少钱
价格是搜索热度很高的话题,很多老板会搜“直挤压延生产线价格多少钱”。这里给个框架性的认识,具体报价要以设备厂商按工况核算为准。
影响价格的主要因素
- 挤压机吨位:从几百吨的小机到上万吨的重型机,价格跨度极大。
- 压延机配置:二辊、四辊、多辊,是否带AGC、液压弯辊,档次差一档价格翻一番并不夸张。
- 自动化程度:从人工上料到全连续化生产线,投入差距明显。
- 是否含配套:加热炉、锯切机、退火炉、矫直机等辅助设备是否打包。
地域差异
国内挤压压延设备的主产区集中在广东佛山、江苏无锡、山东等地,采购时关注两点:一是本地或邻近产区的设备,安装调试和售后响应更快;二是要压延机厂商与挤压机厂商提前对接接口参数,避免两家设备到场后“对不上话”。
选型建议清单
按以下路径走,可以少走弯路:
1. 先明确产品:做什么合金、多厚的板带、目标月产量。
2. 按压延成品规格反推坯料尺寸,再选挤压机吨位和模具。
3. 让两家设备商出联合工艺方案,而不是各自报价。
4. 实地考察同类配置的运行工厂,看真实成品率。
5. 合同里写明产能验收标准和售后条款。
不同行业场景下的配合表现
铝板带加工
这是最常见的应用。挤压供坯加多道次压延,做建筑幕墙板、装饰铝板、工业用铝板都够用。配合到位时,板形和表面质量可以满足大多数民用和一般工业需求。
铜及铜合金加工
铜的变形抗力大,对压延机轧辊和挤压机能力要求更高。铜排、铜带生产中,挤压压延配合的关键在温度控制——铜的挤压温度窗口窄,压延中间退火次数也多,工艺链拉得长,更考验两个工序的衔接调度。
中小型加工厂的取舍
如果订单以定制小批量为主,行业内共识认为,配置中型挤压机加一台通用四辊冷轧机的组合更务实,不必追求全自动连线,把工艺管理和人员培训做扎实,同样能拿到不错的配合效果。
Q&A:直挤压延生产线和压延机常见问题
挤压机吨位和压延机宽度怎么匹配?
按目标成品宽度加合理切边余量反推坯料宽度,再根据坯料截面积和合金挤压压力需求确定挤压机吨位。建议让压延机厂商提供来料规格清单,挤压机厂商据此核算,两家方案对齐后再签合同。
配合使用对操作人员有什么要求?
挤压和压延最好由同一个工艺负责人统管,操作工分岗但参数共享。新人培训重点放在测温、道次压下量分配和板形判断这三件事上,这三点掌握了,配合效果就有了七八成。
旧压延机能不能接入新建的挤压线?
可以,但要做三件事:实测旧压延机的辊面精度和轴承状态、确认进料最大厚度和宽度能力、改造上料对中装置与挤压线辊道对接。改造费用一般远低于整机更换,多数情况下是划算的。
选对配置、打通参数、管好温度,直挤压延生产线和压延机的配合就能把成本和质量的平衡做到位,这正是这对组合能在行业里长期站稳的根本原因。